

Druckeinstellungen und Downloads für Recreus TPU/TPE 3D-Filamente
Du hast deine Spule. Hier ist alles, um sie perfekt zu drucken, in 3 Schritten.
1. Vor dem Druck
Filament trocknen (entscheidend)
Filamente nehmen Feuchtigkeit aus der Luft auf, flexible besonders stark. Trockne Filaflex vor dem Druck mindestens 1 Stunde bei 55 °C (die Trocknung deines Materials steht auf seiner Karte) und lagere die Spulen trocken. Die meisten Probleme (Blasen, Fäden, schwache Schichten) beginnen hier.
Flexibel? Direkt in den Extruder
Nutze bei Filaflex nach Möglichkeit einen Direktextruder und einen externen Spulenhalter: Flexibles Filament gehört nicht in ein AMS, MMU oder andere Multimaterial-Zuführungen.
Sauberes Bett, langsame erste Schicht
Ein sauberes, fettfreies Bett reicht für gute Haftung. Das Profil stellt Betttemperatur, Lüfter und Geschwindigkeit der ersten Schicht für deinen Drucker bereits ein.
2. Lade dein Profil herunter
Die genauen Werte für deinen Drucker, deine Düse und deinen Durchmesser, von Recreus abgestimmt. Ohne Tabellen und Rechnen.
So importierst du das Profil
Wähle deinen Slicer und folge den Schritten.
Screenshots mit englischer Oberfläche: In deiner Sprache sind die Menüs an derselben Stelle.
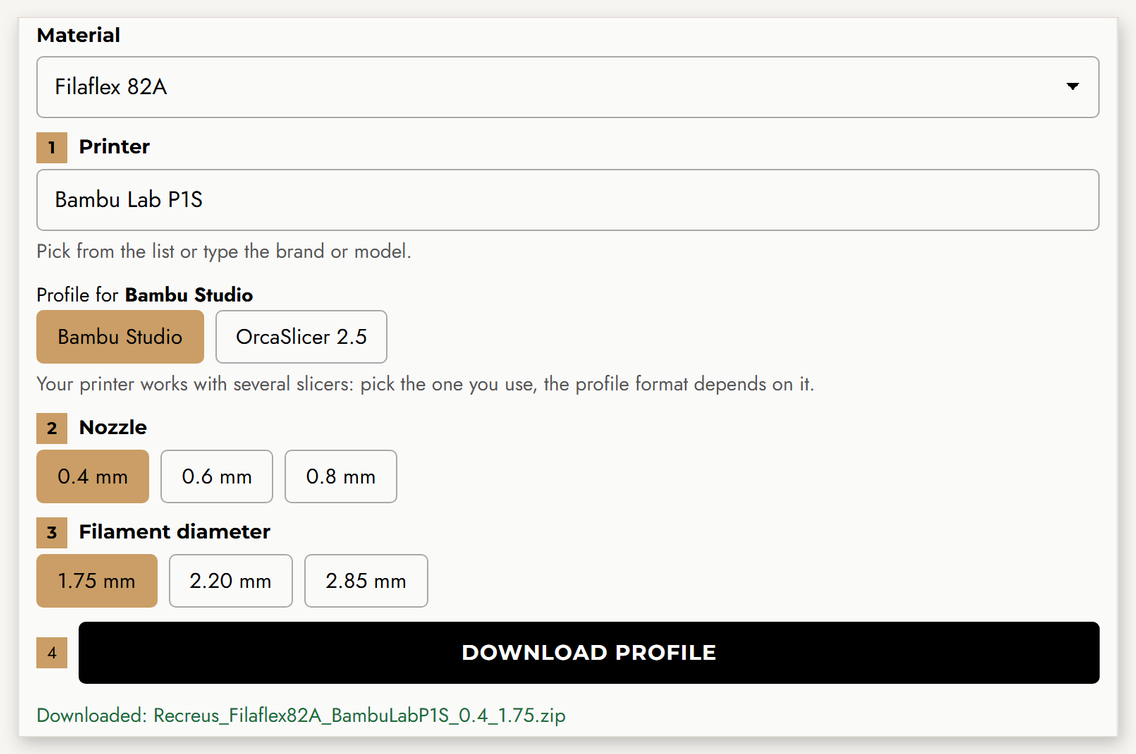
- Erstelle und lade dein Profil oben herunter: Drucker, Düse und Durchmesser. Du erhältst eine ZIP-Datei.
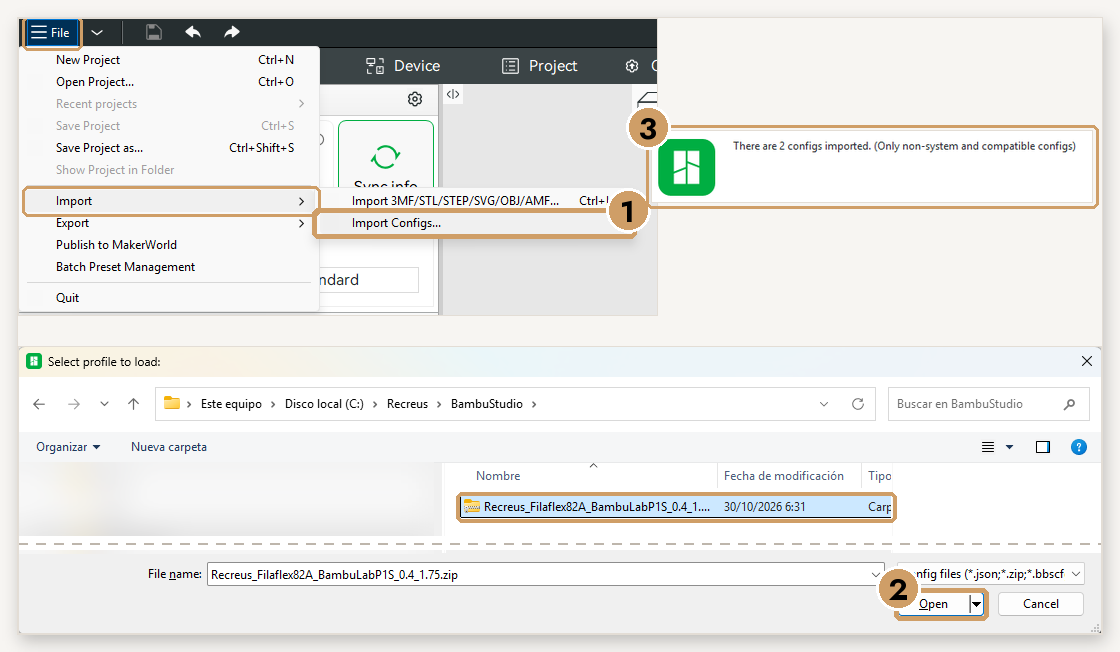
- Öffne Bambu Studio und wähle Datei → Importieren → Konfigurationen importieren… Wähle die heruntergeladene ZIP-Datei (Entpacken ist nicht nötig) und klicke auf Öffnen. Du siehst die Meldung „2 configs imported“.
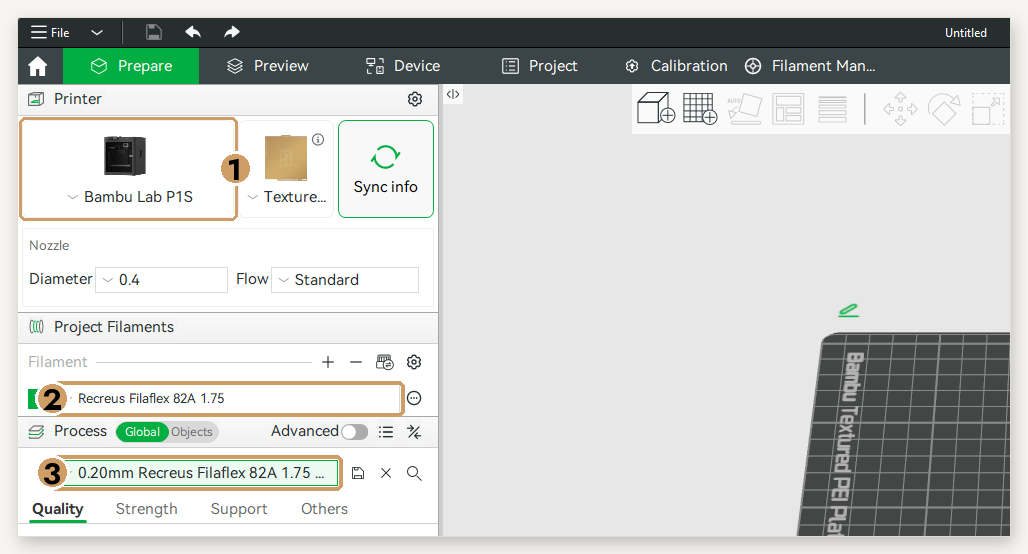
- Wähle deinen Drucker und unter Filament und Prozess die Recreus-Profile. Fertig zum Slicen!
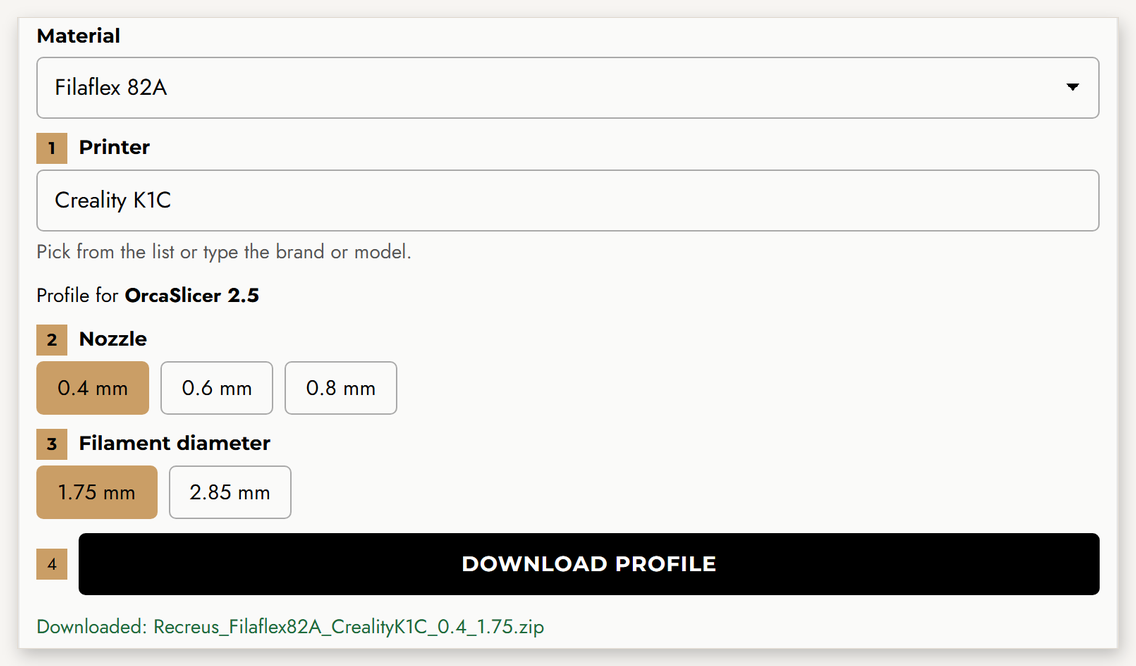
- Erstelle und lade dein Profil oben herunter: Drucker, Düse und Durchmesser. Du erhältst eine ZIP-Datei.
- Öffne OrcaSlicer oder Snapmaker Orca und wähle Datei → Importieren → Konfigurationen importieren… (nicht „ZIP-Archiv importieren“). Wähle die heruntergeladene ZIP-Datei und klicke auf Öffnen. Akzeptiert deine Version sie nicht, entpacke sie und wähle die .json-Dateien.
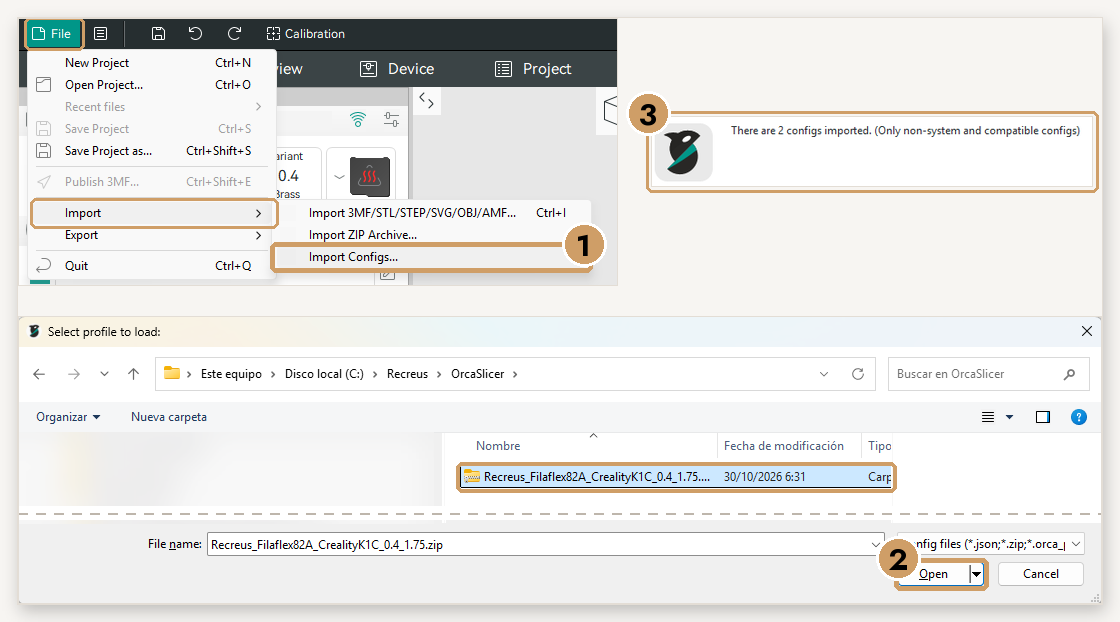
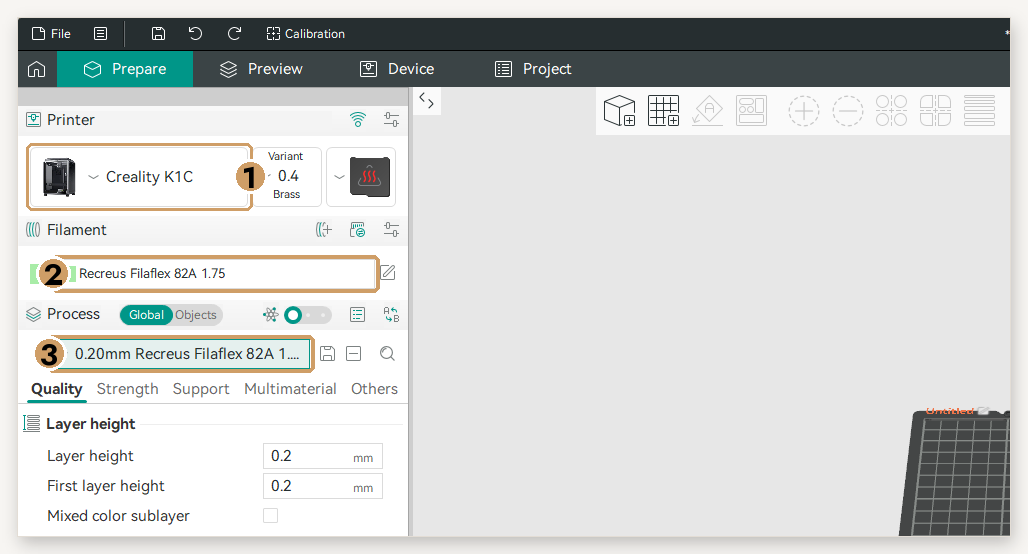
- Wähle deinen Drucker und unter Filament und Prozess die Recreus-Profile. Bei Druckern mit mehreren Druckköpfen (Snapmaker U1) weise das Filament dem Kopf zu, in den es geladen ist.
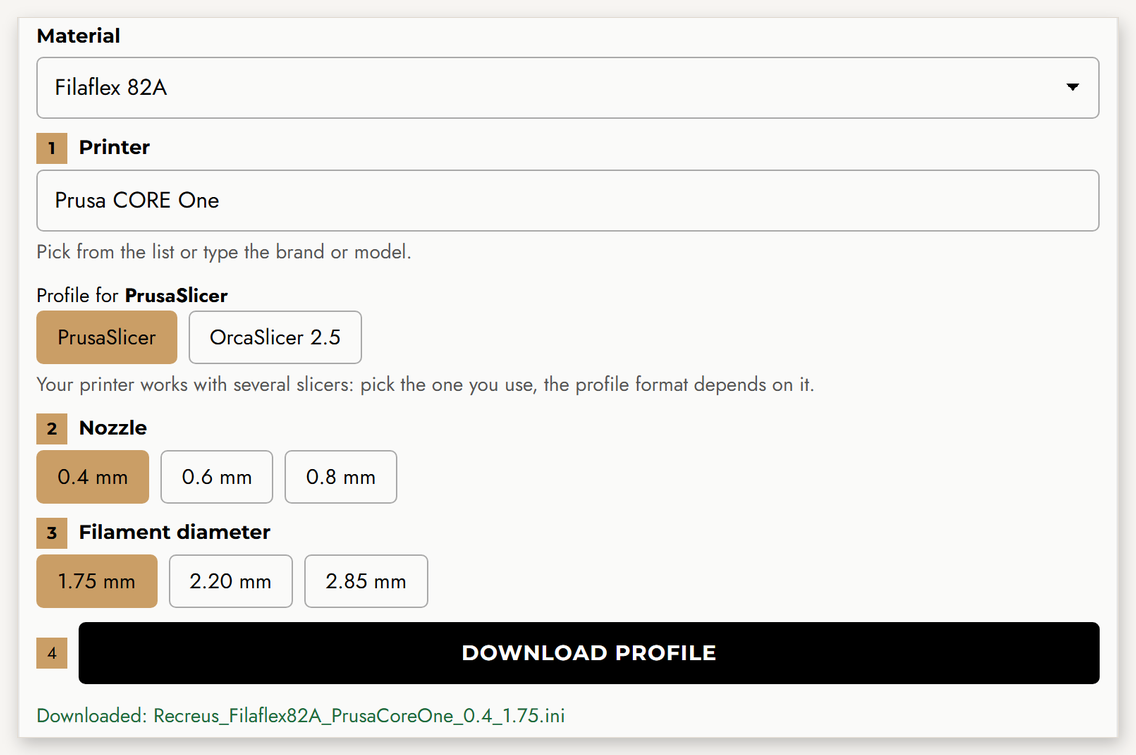
- Erstelle und lade dein Profil oben herunter. Für PrusaSlicer erhältst du eine einzelne .ini-Datei.
- Öffne PrusaSlicer, wähle Datei → Import → Importiere Konfigurationssamlung… und dann die .ini-Datei. Du siehst die Meldung „2 presets successfully imported“.
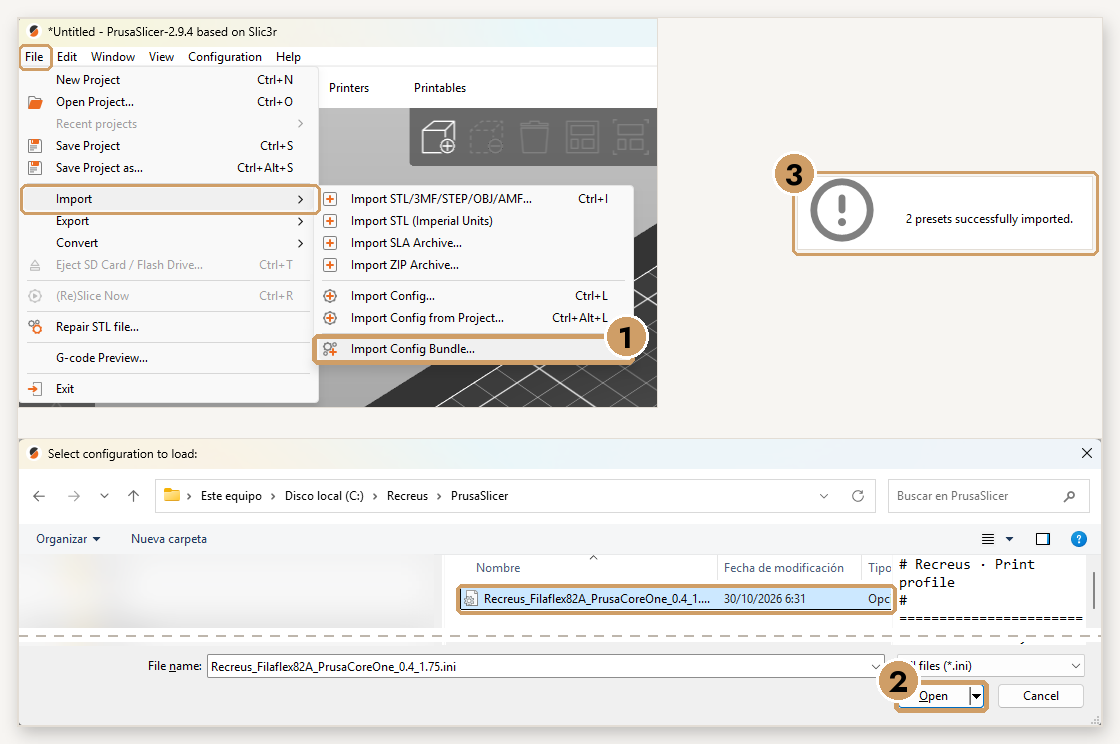
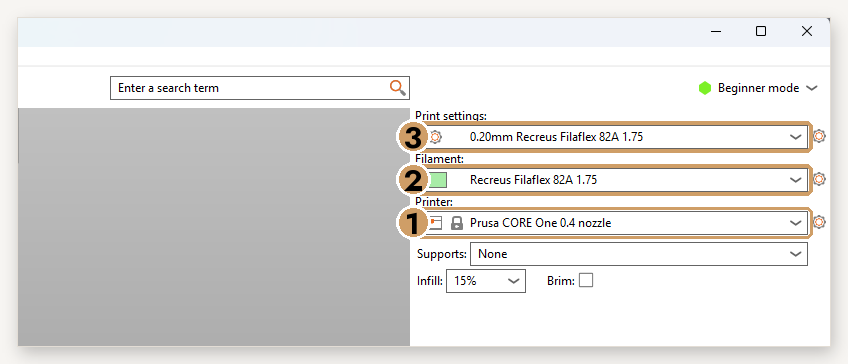
- Wähle unter Drucker deinen Prusa mit der richtigen Düse und unter Filament und Druckeinstellungen die Recreus-Profile.
3. Dein Material
Jedes Material hat seinen eigenen Charakter. Wähle deins:
Filaflex 60A
Das solltest du wissen
- Sehr weich: Es braucht einen Direktextruder mit gut geführtem Filamentweg. Für Bowden-Extruder nicht empfohlen.
- Langsam und mit gut getrocknetem Filament drucken: Weiche Typen reagieren am stärksten auf Feuchtigkeit und Geschwindigkeit. Das Profil begrenzt den Fluss bereits.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
Filaflex 70A
Das solltest du wissen
- Sehr weich: Es braucht einen Direktextruder mit gut geführtem Filamentweg. Für Bowden-Extruder nicht empfohlen.
- Langsam und mit gut getrocknetem Filament drucken: Weiche Typen reagieren am stärksten auf Feuchtigkeit und Geschwindigkeit. Das Profil begrenzt den Fluss bereits.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
Filaflex 82A
Das solltest du wissen
- Ausgewogen zwischen Flexibilität und Druckbarkeit: der Allrounder der Serie.
- Am besten mit Direktextruder. Mit Bowden kann es langsamer funktionieren: Das Profil begrenzt den Fluss automatisch.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
Filaflex 95A
Das solltest du wissen
- Das am einfachsten druckbare und steifste Filaflex der Serie.
- Funktioniert auch mit Bowden-Extrudern (mit dem vom Profil begrenzten Fluss) und mit Direktextrudern schneller.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
Filaflex Foamy
Das solltest du wissen
- Enthält ein Treibmittel: Bei 100 % Fluss wird die Linie etwa 37,5 % breiter. Das Profil reduziert den Fluss bereits zum Ausgleich.
- Mehr Temperatur oder weniger Fluss = mehr Schäumung: Das Teil wird leichter und heller. Achte auf eine gleichmäßige Farbe.
- Für maximale Gewichtsreduktion den Fluss in 5-%-Schritten senken (bis 60 %) und die volumetrische Geschwindigkeit um 10–15 %.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
Filaflex 95 Foamy
Das solltest du wissen
- Enthält ein Treibmittel: Bei 100 % Fluss wird die Linie etwa 37,5 % breiter. Das Profil reduziert den Fluss bereits zum Ausgleich.
- Mehr Temperatur oder weniger Fluss = mehr Schäumung: Das Teil wird leichter und heller. Achte auf eine gleichmäßige Farbe.
- Für maximale Gewichtsreduktion den Fluss in 5-%-Schritten senken (bis 60 %) und die volumetrische Geschwindigkeit um 10–15 %.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
Filaflex Purifier
Das solltest du wissen
- Ausgewogen zwischen Flexibilität und Druckbarkeit: der Allrounder der Serie.
- Am besten mit Direktextruder. Mit Bowden kann es langsamer funktionieren: Das Profil begrenzt den Fluss automatisch.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
Filaflex SEBS
Das solltest du wissen
- SEBS ist ein thermoplastisches Elastomer mit gummiartiger Haptik, sehr guter Schichthaftung und thermischer Stabilität.
- Es braucht ein heißes Bett (etwa 75 °C; das Profil stellt es ein) und eine zugfreie Umgebung: Nutze ein Gehäuse, falls vorhanden.
- Beobachte die ersten Schichten, um die Haftung sicherzustellen.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
Conductive Filaflex
Das solltest du wissen
- Elektrisch leitfähiges TPU. Halte es besonders trocken.
- Die Leitfähigkeit hängt von Geometrie, Schichtausrichtung und Kontakten ab: Teste sie an deinem eigenen Design.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
Reciflex
Das solltest du wissen
- Verhält sich praktisch wie Filaflex 95A: eines der am einfachsten druckbaren Flexfilamente.
- Funktioniert auch mit Bowden-Extrudern (mit dem vom Profil begrenzten Fluss) und mit Direktextrudern schneller.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
PLA
Das solltest du wissen
- Einfach zu drucken, mit sehr guter Oberfläche und Maßhaltigkeit: ideal für Prototypen, Deko-Teile und den Alltag.
- Lüfter ab der zweiten Schicht auf Maximum. Es wird bei Wärme weich (ab etwa 50 °C): nicht für Teile in der Sonne oder in warmer Umgebung.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
PLA Purifier
Das solltest du wissen
- PLA mit antibakteriellen Eigenschaften, genauso einfach zu drucken wie Standard-PLA.
- Für hygienisch sensible Teile gedacht: Prüfe Datenblatt und Zertifikate für jede Anwendung.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
PLA-LW
Das solltest du wissen
- Enthält ein Treibmittel, das über 235 °C aktiv wird: Das Material dehnt sich aus und die Teile werden deutlich leichter. Das Profil druckt mit 70 % Fluss zum Ausgleich.
- Mehr Temperatur (im Bereich) = mehr Schäumung: leichtere, mattere Teile. Ideal für leichte Teile wie RC-Modelle: wenige Wände, wenig Füllung.
- Retraktion und Verfahrwege schnell halten: Geschäumtes Material neigt zum Nachtropfen.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
PET-G HF
Das solltest du wissen
- High-Flow-PETG: Das Profil erlaubt bis zu 16 mm³/s mit 0,4er-Düse für schnelle, feste Drucke.
- Es haftet sehr stark auf glattem PEI: Nutze eine texturierte Platte oder ein Trennmittel (Klebestift). Die Cool Plate wird nicht empfohlen.
- Moderate Kühlung (etwa 40 %) für gute Schichthaftung.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
PET-G CF
Das solltest du wissen
- Kohlefaserverstärktes PETG: steifer und maßhaltiger, mit matter Oberfläche.
- Es ist abrasiv: Verwende eine gehärtete Stahldüse (kein Messing).
- Wenig Kühlung und ein warmes Bett für gute Schichthaftung; ein Gehäuse hilft bei großen Teilen.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
PP3D
Das solltest du wissen
- Polypropylen: leicht, chemikalien- und ermüdungsbeständig. Ideal für Filmscharniere und langlebige Teile.
- Es haftet nicht auf normalen Betten: Trage PP3D Primer auf sauberes Glas auf (erste Schicht bei 40 °C) und löse das Teil bei heißem Bett (etwa 85 °C).
- Wenig Kühlung und keine Zugluft gegen Verzug.
Temperaturen, Geschwindigkeiten, Retraktion, Bett und Lüfter hängen von Drucker und Düse ab: Sie sind in deinem Profil bereits eingestellt.
Lade die genauen Werte für deinen Drucker herunterDatenblätter und Zertifikate
Gut zu wissen
Warum nutzen unsere Profile die volumetrische Geschwindigkeit?
Die volumetrische Geschwindigkeit (mm³/s) ist die Menge Kunststoff pro Sekunde, wie Wasser durch einen Schlauch. Flexible Filamente haben eine Durchflussgrenze: darüber rutschen sie oder es wird zu wenig extrudiert. Unsere Profile setzen diese Grenze für jedes Material, jede Düse und jeden Drucker, und dein Slicer passt die Geschwindigkeit jeder Linie automatisch an. Deshalb gibt es keine einheitliche Geschwindigkeitstabelle: Die richtige hängt von Düse und Schichthöhe ab.
Bewährte Praxis
- Halte das Filament immer trocken und lagere es verschlossen.
- Drucke mehrere kleine Teile gleichzeitig: Jede Schicht hat mehr Zeit zum Abkühlen.
- Wenn du anpasst, geh von deinem Profil aus und ändere jeweils nur einen Parameter.
Häufige Probleme
| Problem | Lösung |
|---|---|
| Unregelmäßige oder schwache Extrusion | Filament trocknen · Extruderdruck prüfen · volumetrische Geschwindigkeit um 10–20 % senken |
| Fädenziehen (Stringing) | Filament trocknen · Verfahrgeschwindigkeit erhöhen · Retraktion um ±0,5 mm anpassen |
| Schlechte Haftung | Bett reinigen · langsame erste Schicht · auf glatten Betten Klebestift verwenden |
| Verklemmt oder wickelt sich im Extruder | Direktextruder und externe Spule · Filamentweg auf Lücken prüfen |
Die Profile sind ein von Recreus abgestimmter Ausgangspunkt. Je nach Geometrie deines Teils musst du eventuell Geschwindigkeit, Retraktion oder Kühlung anpassen.