

Configuración de Impresión y Descargas para Filamentos 3D Recreus TPU/TPE
Ya tienes tu bobina. Esto es todo lo que necesitas para imprimirla perfecta, en 3 pasos.
1. Antes de imprimir
Seca el filamento (clave)
Los filamentos absorben la humedad del aire, y los flexibles mucho más. Seca el Filaflex a 55 °C durante al menos 1 hora antes de imprimir (en la tarjeta de tu material tienes su secado) y guarda las bobinas en una caja seca. La mayoría de problemas (burbujas, hilos, capas débiles) empiezan aquí.
¿Flexible? Directo al extrusor
Con Filaflex, usa extrusor directo siempre que puedas y alimenta desde un portabobinas externo: el filamento flexible no debe pasar por un AMS, MMU ni otros alimentadores multimaterial.
Cama limpia, primera capa lenta
Con la cama limpia y sin grasa basta para una buena adherencia. El perfil ya fija la temperatura de cama, el ventilador y la velocidad de la primera capa para tu impresora.
2. Descarga tu perfil
Los valores exactos para tu impresora, boquilla y diámetro, ajustados por Recreus. Sin tablas ni cálculos.
Cómo importar el perfil
Elige tu slicer y sigue los pasos.
Capturas con el slicer en inglés: en tu idioma los menús están en el mismo sitio.
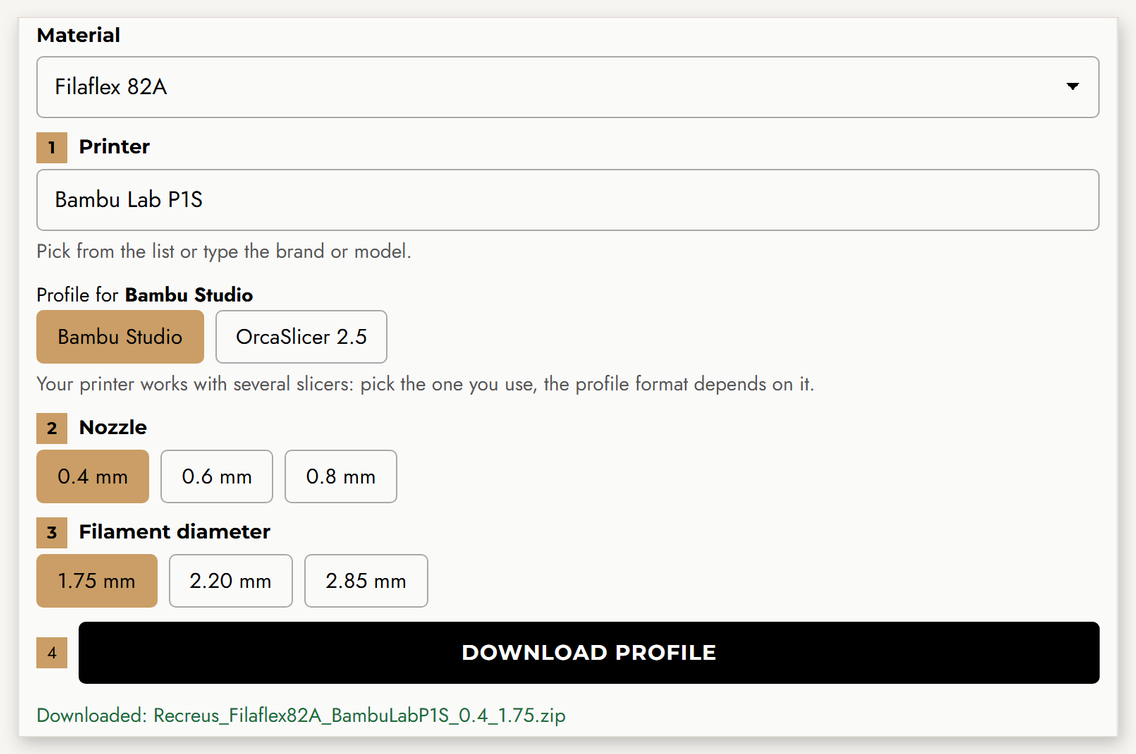
- Genera y descarga tu perfil arriba: impresora, boquilla y diámetro. Recibes un ZIP.
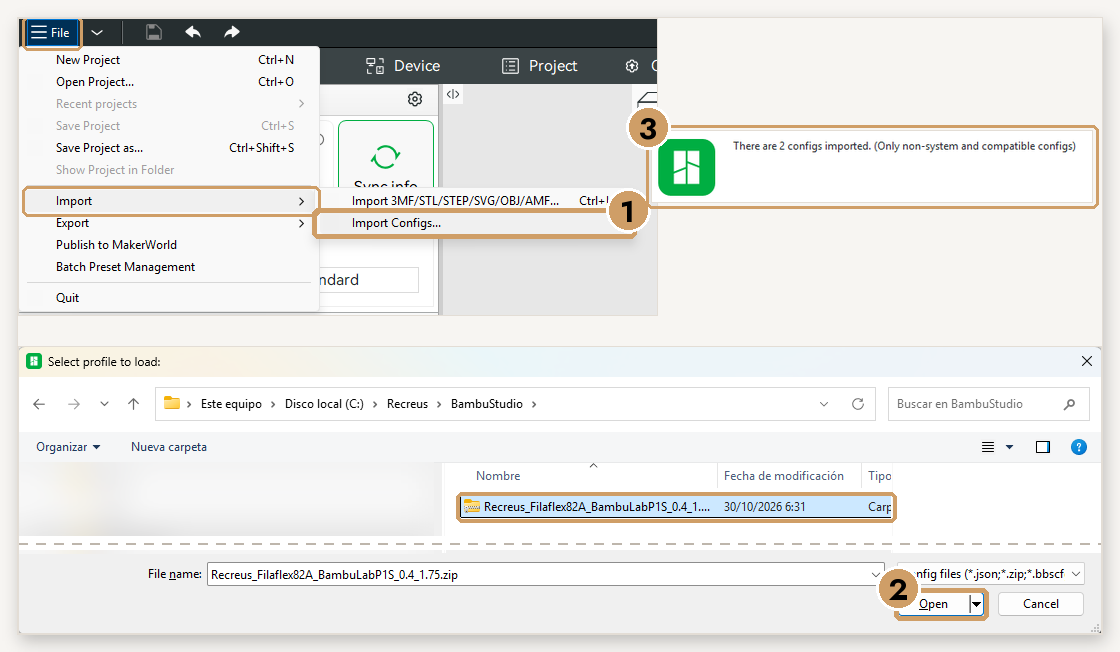
- Abre Bambu Studio y ve a Archivo → Importar → Importar configuraciones… Selecciona el ZIP descargado (no hace falta descomprimirlo) y pulsa Abrir. Verás el mensaje «2 configs imported».
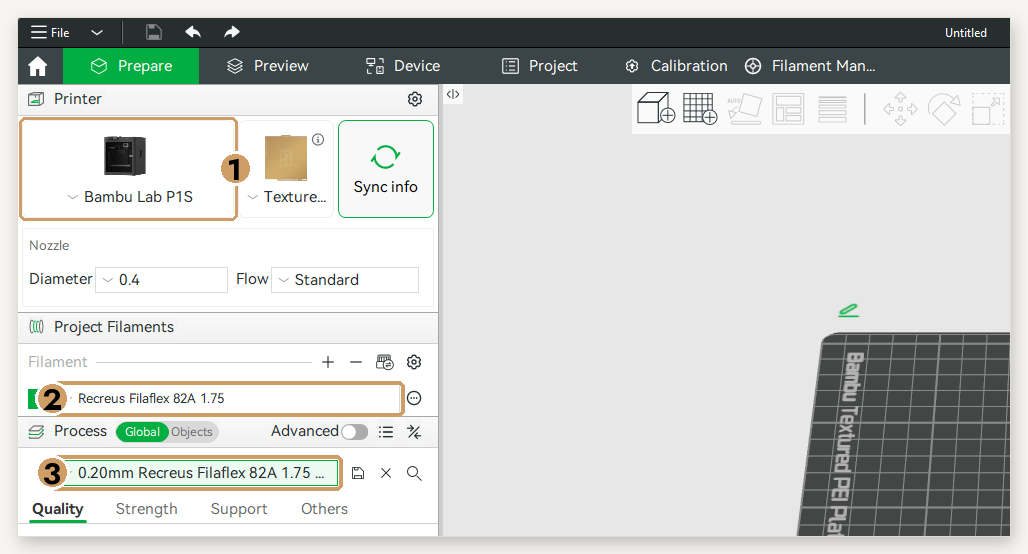
- Elige tu impresora y, en Filamento y Proceso, los perfiles Recreus. ¡Listo para laminar!
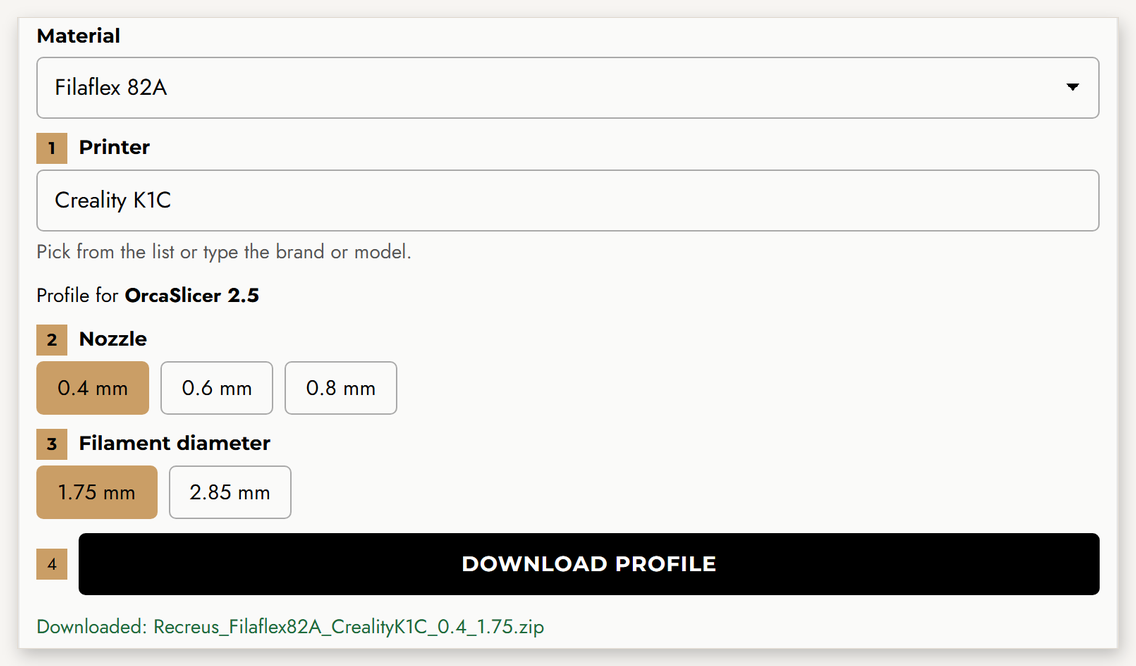
- Genera y descarga tu perfil arriba: impresora, boquilla y diámetro. Recibes un ZIP.
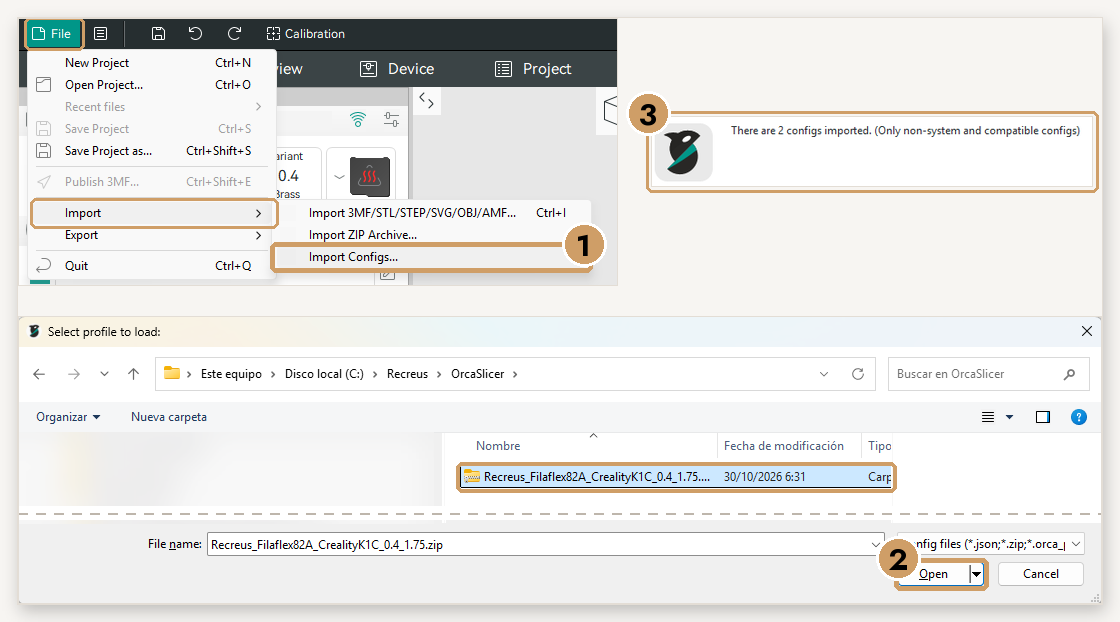
- Abre OrcaSlicer o Snapmaker Orca y ve a Archivo → Importar → Importar configuraciones… (no «Importar archivo ZIP»). Selecciona el ZIP descargado y pulsa Abrir. Si tu versión no lo acepta, descomprímelo y elige los ficheros .json.
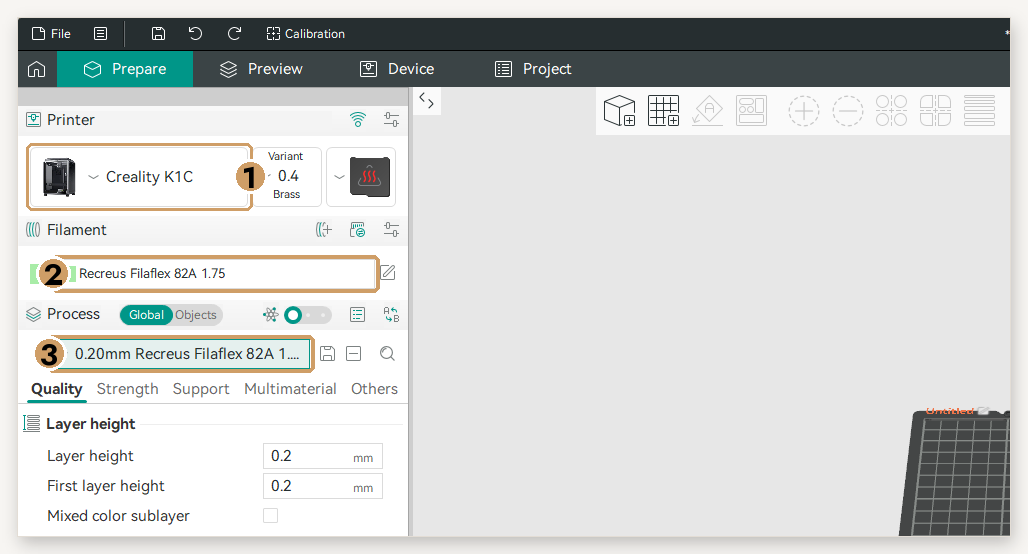
- Elige tu impresora y, en Filamento y Proceso, los perfiles Recreus. En impresoras con varios cabezales (Snapmaker U1), asigna el filamento al cabezal donde lo hayas cargado.
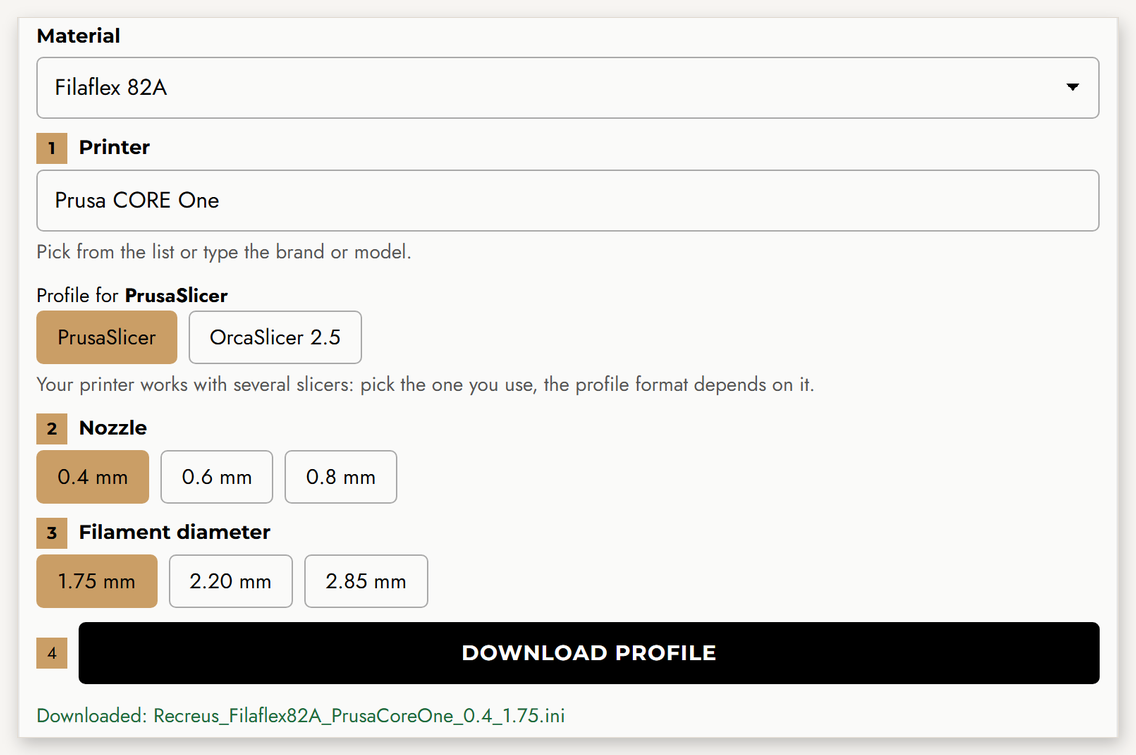
- Genera y descarga tu perfil arriba. Para PrusaSlicer recibes un único fichero .ini.
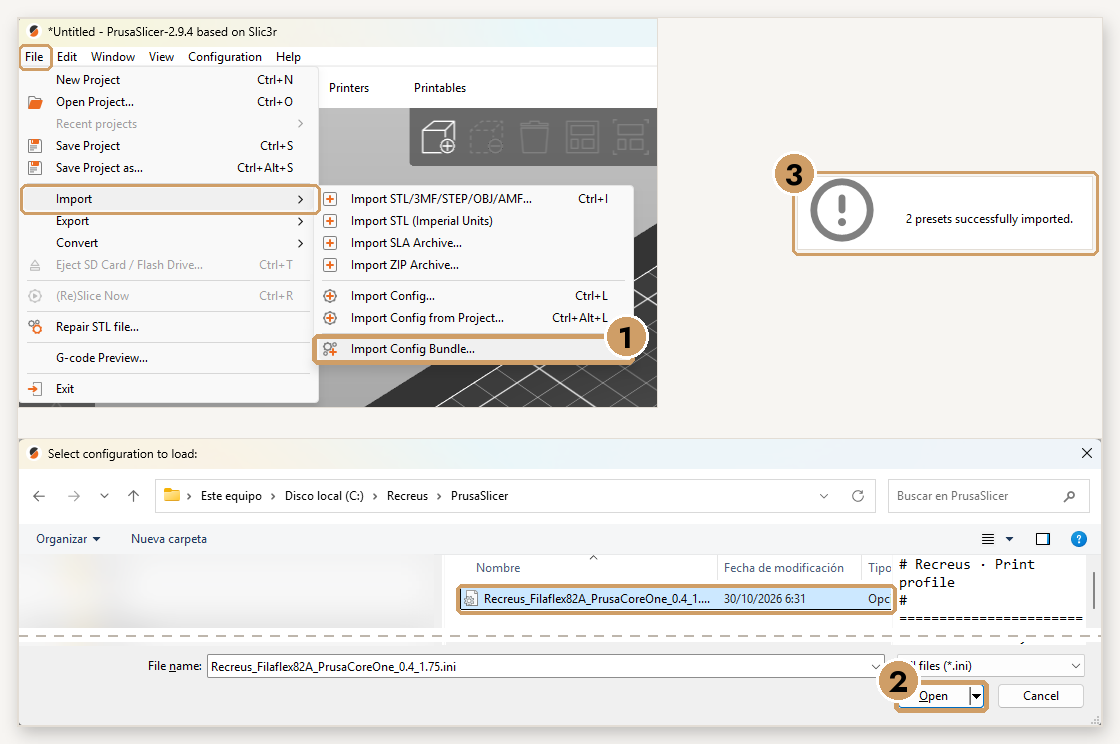
- Abre PrusaSlicer y ve a Archivo → Importar → Importar Conjunto de Ajustes… y elige el fichero .ini. Verás el mensaje «2 presets successfully imported».
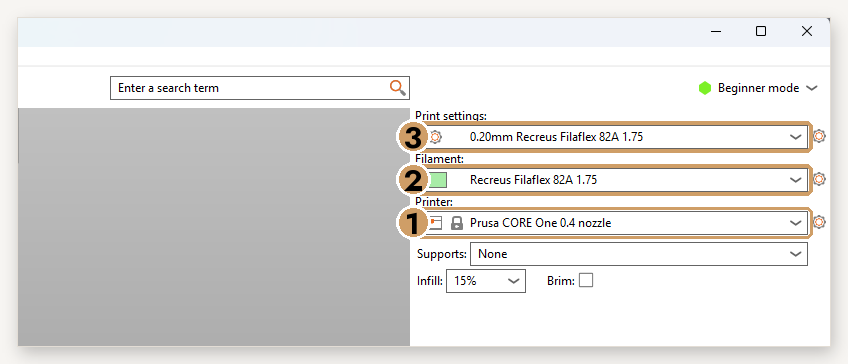
- En Impresora elige tu Prusa con la boquilla correcta y, en Filamento y Configuración de Impresión, los perfiles Recreus.
3. Tu material
Cada material tiene su personalidad. Elige el tuyo:
Filaflex 60A
Lo que debes saber
- Muy blando: necesita un extrusor directo con el camino del filamento bien guiado. No se recomienda en extrusores bowden.
- Imprime despacio y con el filamento bien seco: los grados blandos son los más sensibles a la humedad y a la velocidad. El perfil ya limita el flujo.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
Filaflex 70A
Lo que debes saber
- Muy blando: necesita un extrusor directo con el camino del filamento bien guiado. No se recomienda en extrusores bowden.
- Imprime despacio y con el filamento bien seco: los grados blandos son los más sensibles a la humedad y a la velocidad. El perfil ya limita el flujo.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
Filaflex 82A
Lo que debes saber
- Equilibrio entre flexibilidad y facilidad de impresión: el todoterreno de la gama.
- Da lo mejor con extrusor directo. En bowden puede funcionar más despacio: el perfil limita el flujo automáticamente.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
Filaflex 95A
Lo que debes saber
- El Filaflex más fácil de imprimir y el más rígido de la gama.
- Funciona también en extrusores bowden (con el flujo limitado que fija el perfil) y en directos a más velocidad.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
Filaflex Foamy
Lo que debes saber
- Lleva un agente espumante: al 100 % de flujo la línea se ensancha un 37,5 %. El perfil ya reduce el flujo para compensarlo.
- Más temperatura o menos flujo = más espumado: la pieza pesa menos y el color se aclara. Busca un color uniforme en toda la pieza.
- Para aligerar al máximo, baja el flujo de 5 en 5 % (hasta el 60 %) y la velocidad volumétrica un 10-15 %.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
Filaflex 95 Foamy
Lo que debes saber
- Lleva un agente espumante: al 100 % de flujo la línea se ensancha un 37,5 %. El perfil ya reduce el flujo para compensarlo.
- Más temperatura o menos flujo = más espumado: la pieza pesa menos y el color se aclara. Busca un color uniforme en toda la pieza.
- Para aligerar al máximo, baja el flujo de 5 en 5 % (hasta el 60 %) y la velocidad volumétrica un 10-15 %.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
Filaflex Purifier
Lo que debes saber
- Equilibrio entre flexibilidad y facilidad de impresión: el todoterreno de la gama.
- Da lo mejor con extrusor directo. En bowden puede funcionar más despacio: el perfil limita el flujo automáticamente.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
Filaflex SEBS
Lo que debes saber
- El SEBS es un elastómero termoplástico con tacto de goma, excelente adhesión entre capas y estabilidad térmica.
- Necesita la cama caliente (unos 75 °C; el perfil la fija) y un entorno sin corrientes de aire: usa cerramiento si tienes.
- Vigila las primeras capas para asegurar la adhesión.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
Conductive Filaflex
Lo que debes saber
- TPU conductor de la electricidad. Mantenlo especialmente seco.
- La conductividad depende de la geometría, la orientación de las capas y los contactos: pruébalo en tu propio diseño.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
Reciflex
Lo que debes saber
- Se comporta prácticamente como el Filaflex 95A: uno de los flexibles más fáciles de imprimir.
- Funciona también en extrusores bowden (con el flujo limitado que fija el perfil) y en directos a más velocidad.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
PLA
Lo que debes saber
- Fácil de imprimir, con muy buen acabado y precisión dimensional: ideal para prototipos, piezas decorativas y uso general.
- Ventilador al máximo desde la segunda capa. Se ablanda con el calor (desde unos 50 °C): no es para piezas al sol o en ambientes calientes.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
PLA Purifier
Lo que debes saber
- PLA con propiedades antibacterianas y la misma facilidad de impresión que el PLA estándar.
- Pensado para piezas de uso higiénico: consulta su ficha técnica y certificados para cada aplicación.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
PLA-LW
Lo que debes saber
- Lleva un agente espumante que se activa por encima de 235 °C: el material se expande y las piezas pesan mucho menos. El perfil imprime al 70 % de flujo para compensarlo.
- Más temperatura (dentro del rango) = más espumado: piezas más ligeras y mates. Ideal para piezas ligeras como modelos RC: pocas paredes y poco relleno.
- Mantén retracción y desplazamientos rápidos: el material espumado tiende a gotear.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
PET-G HF
Lo que debes saber
- PETG de alto flujo: el perfil permite hasta 16 mm³/s con boquilla de 0.4 para imprimir rápido y resistente.
- Se adhiere muchísimo al PEI liso: usa placa texturizada o un separador (pegamento en barra). No se recomienda la Cool Plate.
- Refrigeración moderada (alrededor del 40 %) para mantener la unión entre capas.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
PET-G CF
Lo que debes saber
- PETG reforzado con fibra de carbono: más rígido y estable dimensionalmente, con acabado mate.
- Es abrasivo: usa una boquilla de acero endurecido (no de latón).
- Poca refrigeración y cama caliente para unir bien las capas; un cerramiento ayuda en piezas grandes.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
PP3D
Lo que debes saber
- Polipropileno: ligero, resistente a químicos y a la fatiga. Ideal para bisagras flexibles y piezas duraderas.
- No se adhiere a las camas normales: aplica PP3D Primer sobre cristal limpio (primera capa a 40 °C) y retira la pieza con la cama caliente (unos 85 °C).
- Poca refrigeración y sin corrientes de aire para evitar deformaciones.
Temperaturas, velocidades, retracción, cama y ventilador dependen de tu impresora y boquilla: vienen ya ajustados en tu perfil.
Descarga los valores exactos para tu impresoraFichas y certificados
Conviene saber
¿Por qué nuestros perfiles usan la velocidad volumétrica?
La velocidad volumétrica (mm³/s) es cuánto plástico sale por segundo, como el agua por una manguera. Los flexibles tienen un límite de caudal: por encima patinan o se quedan cortos. Nuestros perfiles fijan ese límite para cada material, boquilla e impresora, y tu slicer adapta solo la velocidad de cada línea. Por eso no hay una tabla única de velocidades: la correcta depende de tu boquilla y altura de capa.
Buenas prácticas
- Mantén el filamento siempre seco y guárdalo cerrado.
- Imprime varias piezas pequeñas a la vez: cada capa tiene más tiempo para enfriar.
- Si ajustas, parte de tu perfil y cambia un parámetro cada vez.
Problemas frecuentes
| Problema | Solución |
|---|---|
| Extrusión irregular o débil | Seca el filamento · revisa la presión del extrusor · baja la velocidad volumétrica un 10-20 % |
| Hilos (stringing) | Seca el filamento · aumenta la velocidad de desplazamiento · ajusta la retracción ±0,5 mm |
| Poca adherencia | Limpia la cama · primera capa lenta · usa adhesivo en camas lisas |
| Se atasca o se enrolla en el extrusor | Extrusor directo y bobina externa · comprueba que el camino del filamento no tiene huecos |
Los perfiles son un punto de partida ajustado por Recreus. Según la geometría de tu pieza puede que necesites ajustar velocidad, retracción o refrigeración.