

Paramètres d'impression et téléchargements pour les filaments 3D Recreus TPU/TPE
Vous avez votre bobine. Voici tout ce qu’il faut pour l’imprimer parfaitement, en 3 étapes.
1. Avant d’imprimer
Séchez le filament (essentiel)
Les filaments absorbent l’humidité de l’air, surtout les flexibles. Séchez le Filaflex à 55 °C pendant au moins 1 heure avant d’imprimer (le séchage de votre matériau est sur sa fiche) et conservez les bobines au sec. La plupart des problèmes (bulles, fils, couches fragiles) commencent ici.
Flexible ? Directement dans l’extrudeur
Avec le Filaflex, utilisez un extrudeur direct dès que possible et un porte-bobine externe : le filament flexible ne doit pas passer par un AMS, un MMU ou un autre chargeur multimatériau.
Plateau propre, première couche lente
Un plateau propre et dégraissé suffit pour une bonne adhérence. Le profil règle déjà la température du plateau, le ventilateur et la vitesse de la première couche pour votre imprimante.
2. Téléchargez votre profil
Les valeurs exactes pour votre imprimante, votre buse et votre diamètre, réglées par Recreus. Sans tableaux ni calculs.
Comment importer le profil
Choisissez votre slicer et suivez les étapes.
Captures avec l’interface en anglais : dans votre langue, les menus sont au même endroit.
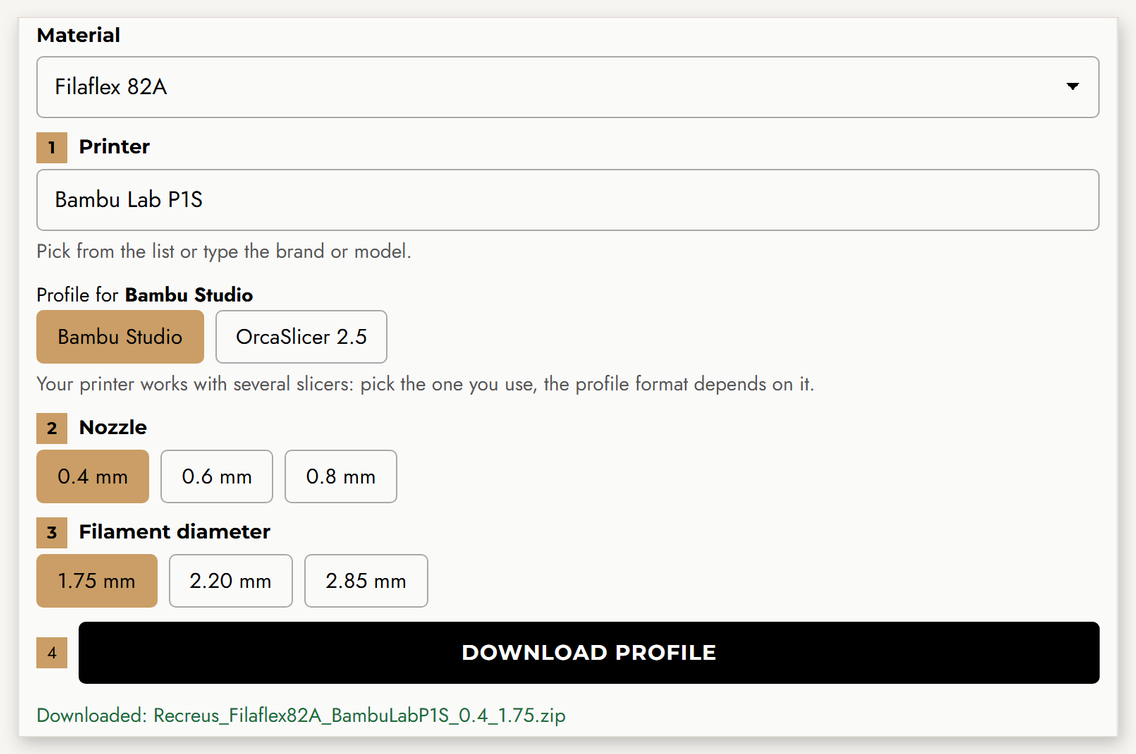
- Générez et téléchargez votre profil ci-dessus : imprimante, buse et diamètre. Vous recevez un ZIP.
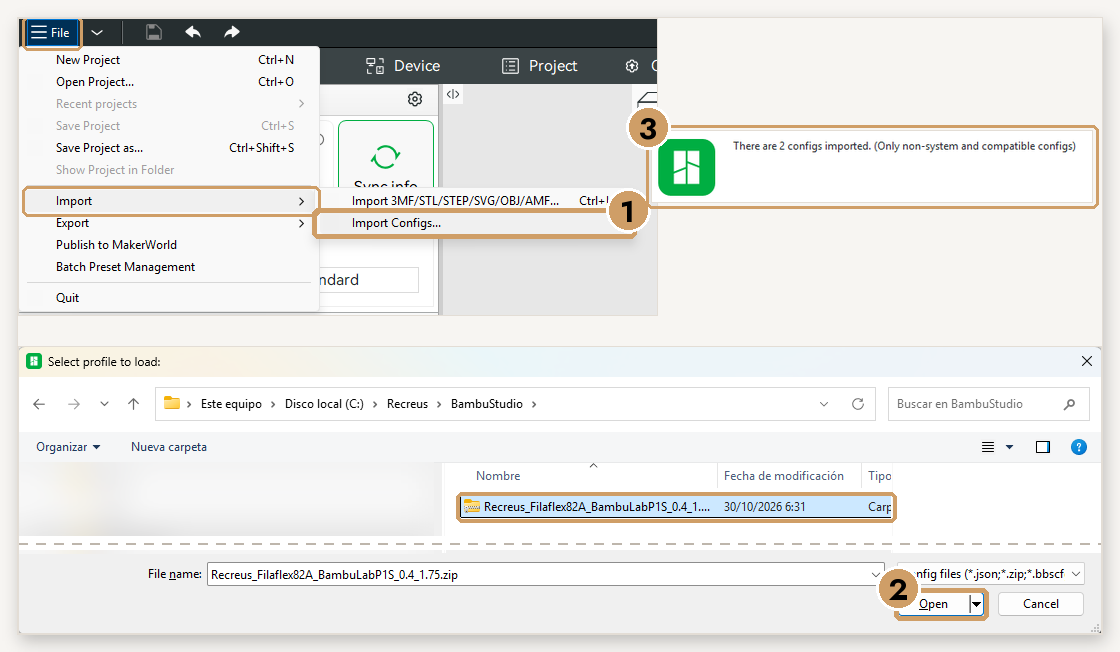
- Ouvrez Bambu Studio puis Fichier → Importer → Importer Configurations… Sélectionnez le ZIP téléchargé (inutile de le décompresser) et cliquez sur Ouvrir. Le message « 2 configs imported » s’affiche.
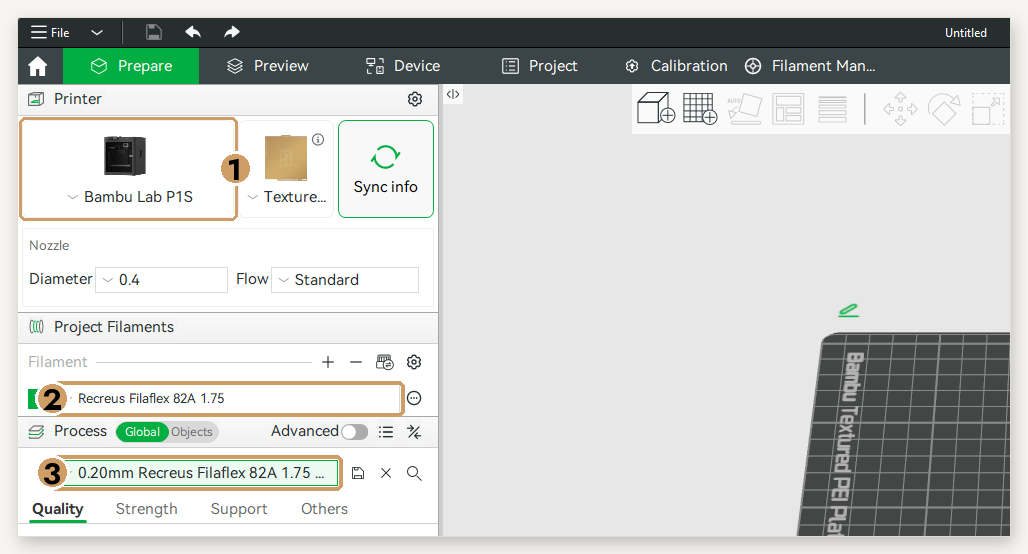
- Choisissez votre imprimante puis, dans Filament et Processus, les profils Recreus. Prêt à trancher !
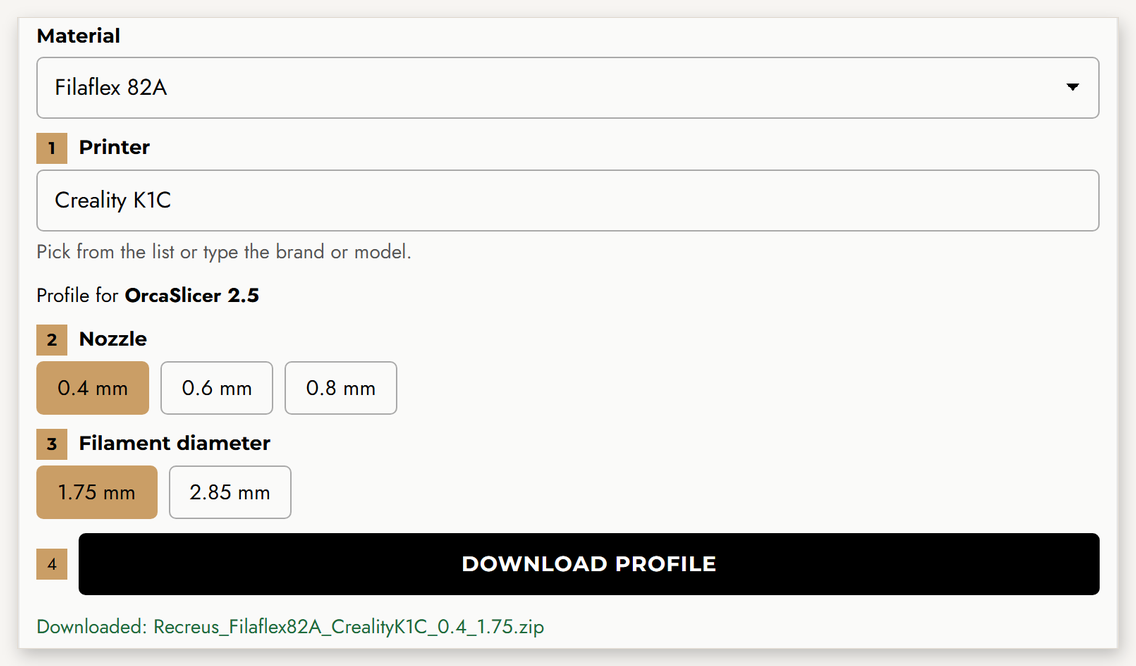
- Générez et téléchargez votre profil ci-dessus : imprimante, buse et diamètre. Vous recevez un ZIP.
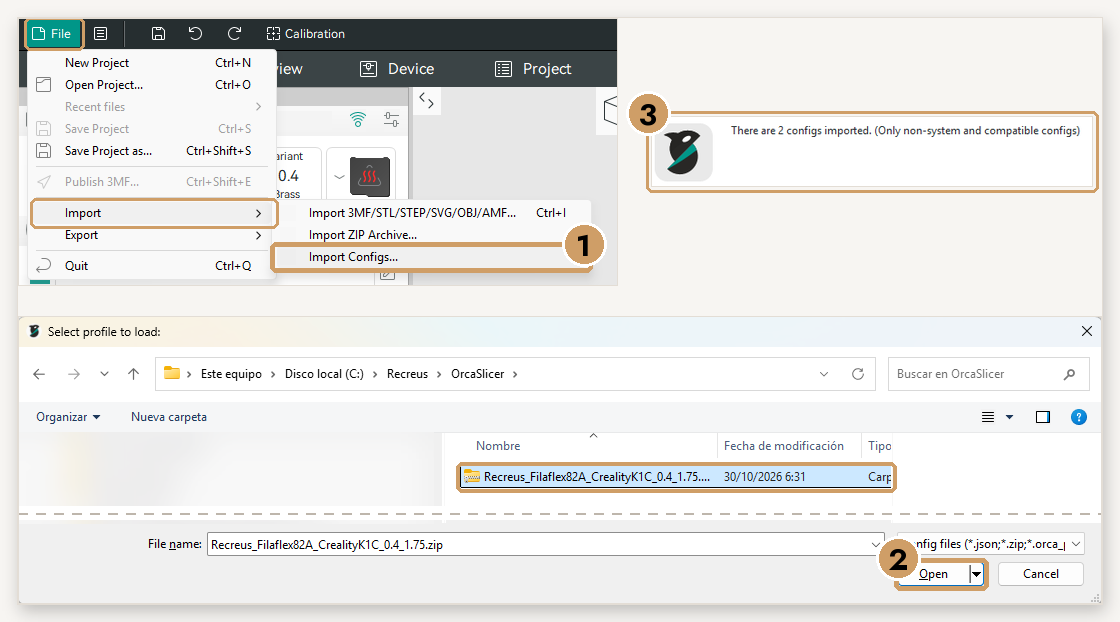
- Ouvrez OrcaSlicer ou Snapmaker Orca puis Fichier → Importer → Importer des Configs… (et non « Importer une archive ZIP »). Sélectionnez le ZIP téléchargé et cliquez sur Ouvrir. Si votre version ne l’accepte pas, décompressez-le et choisissez les fichiers .json.
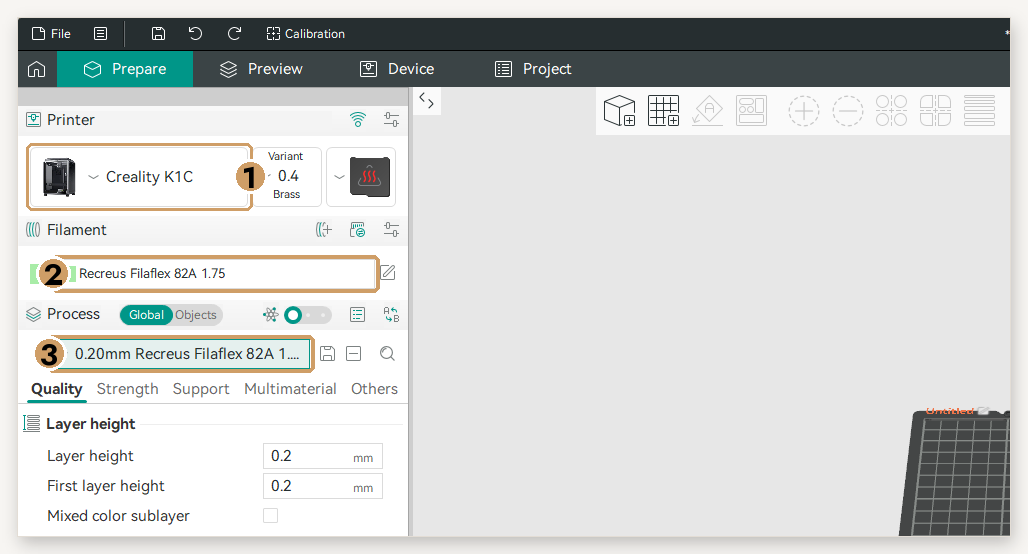
- Choisissez votre imprimante puis, dans Filament et Traitement, les profils Recreus. Sur les imprimantes à plusieurs têtes (Snapmaker U1), attribuez le filament à la tête où il est chargé.
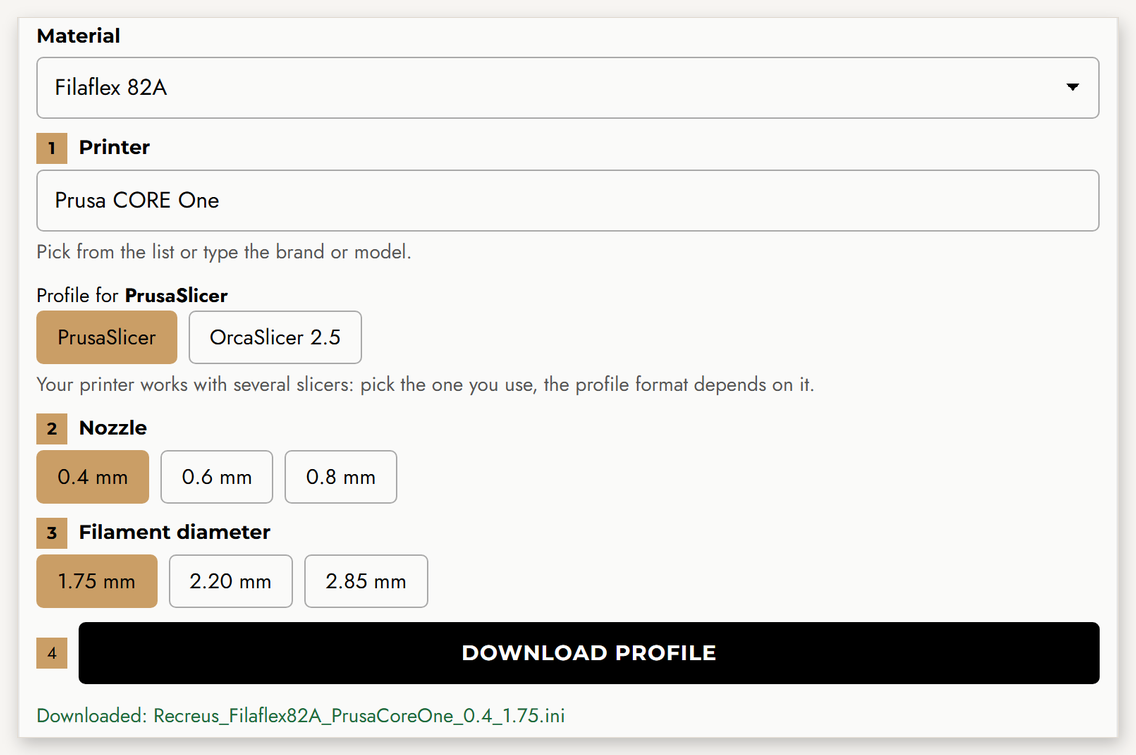
- Générez et téléchargez votre profil ci-dessus. Pour PrusaSlicer, vous recevez un seul fichier .ini.
- Ouvrez PrusaSlicer, puis Fichier → Importer → Importer le Lot de Configuration… et choisissez le fichier .ini. Le message « 2 presets successfully imported » s’affiche.
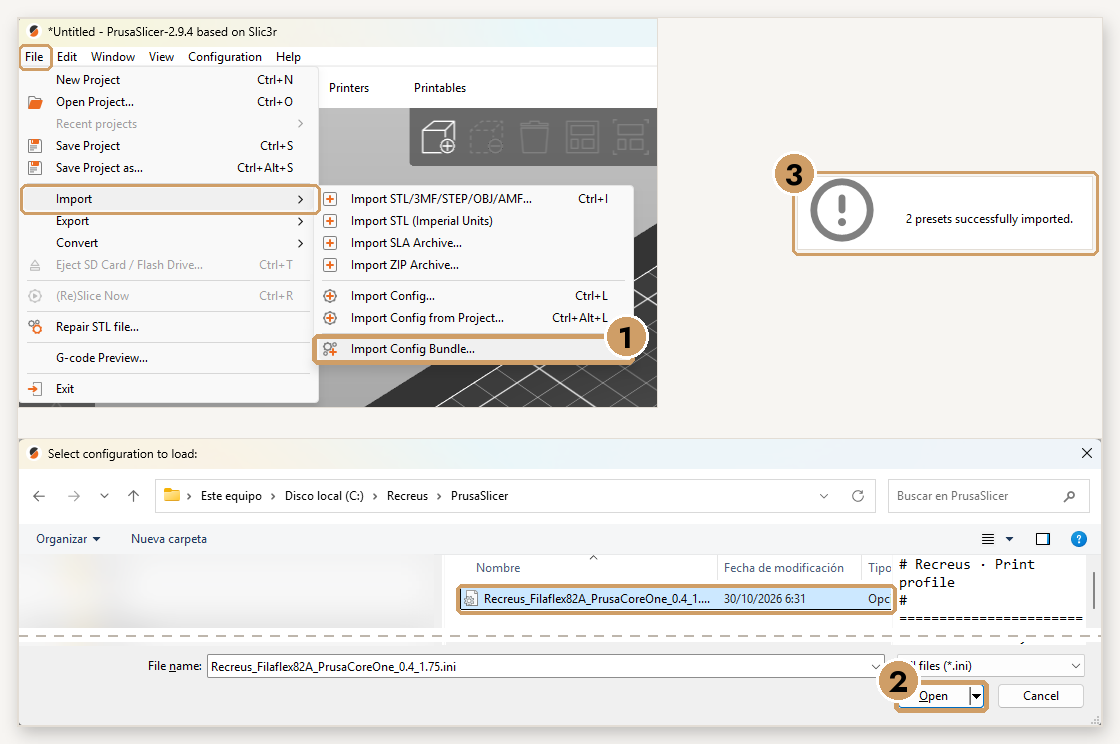
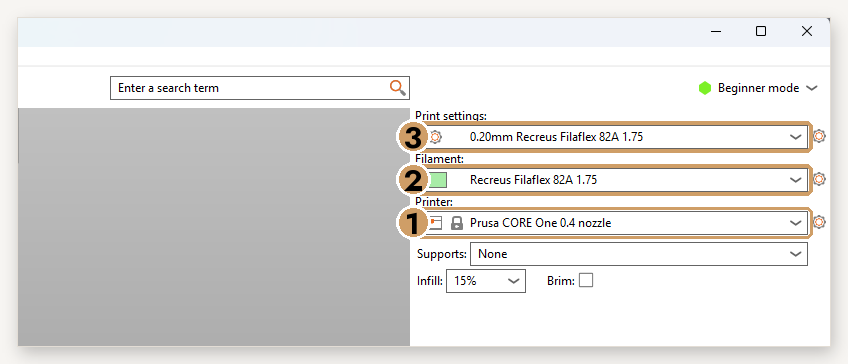
- Dans Imprimante, choisissez votre Prusa avec la bonne buse puis, dans Filament et Réglages d’Impression, les profils Recreus.
3. Votre matériau
Chaque matériau a sa personnalité. Choisissez le vôtre :
Filaflex 60A
À savoir
- Très souple : il faut un extrudeur direct avec un chemin de filament bien guidé. Déconseillé sur extrudeur bowden.
- Imprimez lentement avec un filament bien sec : les grades souples sont les plus sensibles à l’humidité et à la vitesse. Le profil limite déjà le débit.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
Filaflex 70A
À savoir
- Très souple : il faut un extrudeur direct avec un chemin de filament bien guidé. Déconseillé sur extrudeur bowden.
- Imprimez lentement avec un filament bien sec : les grades souples sont les plus sensibles à l’humidité et à la vitesse. Le profil limite déjà le débit.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
Filaflex 82A
À savoir
- Équilibre entre souplesse et facilité d’impression : le polyvalent de la gamme.
- Idéal en extrusion directe. En bowden, il peut fonctionner plus lentement : le profil limite le débit automatiquement.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
Filaflex 95A
À savoir
- Le Filaflex le plus facile à imprimer et le plus rigide de la gamme.
- Fonctionne aussi en bowden (avec le débit limité fixé par le profil) et en direct à plus grande vitesse.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
Filaflex Foamy
À savoir
- Contient un agent moussant : à 100 % de débit, la ligne s’élargit d’environ 37,5 %. Le profil réduit déjà le débit pour compenser.
- Plus de température ou moins de débit = plus de moussage : la pièce s’allège et s’éclaircit. Visez une couleur uniforme.
- Pour un allègement maximal, baissez le débit par pas de 5 % (jusqu’à 60 %) et la vitesse volumétrique de 10 à 15 %.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
Filaflex 95 Foamy
À savoir
- Contient un agent moussant : à 100 % de débit, la ligne s’élargit d’environ 37,5 %. Le profil réduit déjà le débit pour compenser.
- Plus de température ou moins de débit = plus de moussage : la pièce s’allège et s’éclaircit. Visez une couleur uniforme.
- Pour un allègement maximal, baissez le débit par pas de 5 % (jusqu’à 60 %) et la vitesse volumétrique de 10 à 15 %.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
Filaflex Purifier
À savoir
- Équilibre entre souplesse et facilité d’impression : le polyvalent de la gamme.
- Idéal en extrusion directe. En bowden, il peut fonctionner plus lentement : le profil limite le débit automatiquement.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
Filaflex SEBS
À savoir
- Le SEBS est un élastomère thermoplastique au toucher caoutchouc, avec une excellente adhérence entre couches et une bonne stabilité thermique.
- Il demande un plateau chaud (environ 75 °C ; le profil le règle) et un environnement sans courants d’air : utilisez un caisson si vous en avez un.
- Surveillez les premières couches pour garantir l’adhérence.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
Conductive Filaflex
À savoir
- TPU conducteur d’électricité. Gardez-le particulièrement sec.
- La conductivité dépend de la géométrie, de l’orientation des couches et des contacts : testez-la sur votre propre modèle.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
Reciflex
À savoir
- Il se comporte pratiquement comme le Filaflex 95A : l’un des flexibles les plus faciles à imprimer.
- Fonctionne aussi en bowden (avec le débit limité fixé par le profil) et en direct à plus grande vitesse.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
PLA
À savoir
- Facile à imprimer, avec une très bonne finition et précision dimensionnelle : idéal pour prototypes, pièces décoratives et usage général.
- Ventilateur au maximum dès la deuxième couche. Il ramollit à la chaleur (dès 50 °C environ) : pas pour des pièces au soleil ou en ambiance chaude.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
PLA Purifier
À savoir
- PLA aux propriétés antibactériennes, aussi facile à imprimer qu’un PLA standard.
- Pensé pour les pièces à usage hygiénique : consultez sa fiche technique et ses certificats pour chaque application.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
PLA-LW
À savoir
- Contient un agent moussant qui s’active au-dessus de 235 °C : la matière s’expanse et les pièces sont beaucoup plus légères. Le profil imprime à 70 % de débit pour compenser.
- Plus de température (dans la plage) = plus de moussage : pièces plus légères et plus mates. Idéal pour des pièces légères comme les modèles RC : peu de parois et peu de remplissage.
- Gardez rétraction et déplacements rapides : la matière moussée a tendance à couler.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
PET-G HF
À savoir
- PETG haut débit : le profil autorise jusqu’à 16 mm³/s avec une buse de 0,4 pour imprimer vite et solide.
- Il adhère très fortement au PEI lisse : utilisez un plateau texturé ou un agent séparateur (bâton de colle). Le Cool Plate est déconseillé.
- Refroidissement modéré (environ 40 %) pour garder une bonne adhérence entre couches.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
PET-G CF
À savoir
- PETG renforcé de fibre de carbone : plus rigide et plus stable, avec une finition mate.
- Il est abrasif : utilisez une buse en acier trempé (pas en laiton).
- Peu de refroidissement et un plateau chaud pour bien souder les couches ; un caisson aide sur les grandes pièces.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
PP3D
À savoir
- Polypropylène : léger, résistant aux produits chimiques et à la fatigue. Idéal pour les charnières souples et les pièces durables.
- Il n’adhère pas aux plateaux classiques : appliquez le PP3D Primer sur du verre propre (première couche à 40 °C) et retirez la pièce plateau chaud (environ 85 °C).
- Peu de refroidissement et pas de courants d’air pour éviter le gauchissement.
Températures, vitesses, rétraction, plateau et ventilateur dépendent de votre imprimante et de la buse : ils sont déjà réglés dans votre profil.
Téléchargez les valeurs exactes pour votre imprimanteFiches techniques et certificats
Bon à savoir
Pourquoi nos profils utilisent-ils la vitesse volumétrique ?
La vitesse volumétrique (mm³/s) est la quantité de plastique qui sort par seconde, comme l’eau dans un tuyau. Les filaments flexibles ont une limite de débit : au-delà, ils patinent ou sous-extrudent. Nos profils fixent cette limite pour chaque matériau, buse et imprimante, et votre slicer adapte automatiquement la vitesse de chaque ligne. C’est pourquoi il n’y a pas de tableau de vitesses unique : la bonne vitesse dépend de votre buse et de la hauteur de couche.
Bonnes pratiques
- Gardez le filament toujours sec et rangé fermé.
- Imprimez plusieurs petites pièces à la fois : chaque couche a plus de temps pour refroidir.
- Si vous ajustez, partez de votre profil et changez un seul paramètre à la fois.
Problèmes fréquents
| Problème | Solution |
|---|---|
| Extrusion irrégulière ou faible | Séchez le filament · vérifiez la pression de l’extrudeur · baissez la vitesse volumétrique de 10 à 20 % |
| Fils (stringing) | Séchez le filament · augmentez la vitesse de déplacement · ajustez la rétraction de ±0,5 mm |
| Mauvaise adhérence | Nettoyez le plateau · première couche lente · colle sur les plateaux lisses |
| Bourrage ou enroulement dans l’extrudeur | Extrudeur direct et bobine externe · vérifiez que le chemin du filament n’a pas d’espace |
Les profils sont un point de départ réglé par Recreus. Selon la géométrie de votre pièce, vous devrez peut-être ajuster la vitesse, la rétraction ou le refroidissement.