

Impostazioni di stampa e download per i filamenti 3D in TPU/TPE di Recreus
Hai la tua bobina. Ecco tutto quello che serve per stamparla alla perfezione, in 3 passi.
1. Prima di stampare
Essicca il filamento (fondamentale)
I filamenti assorbono l’umidità dell’aria, i flessibili molto di più. Essicca il Filaflex a 55 °C per almeno 1 ora prima di stampare (l’essiccazione del tuo materiale è nella sua scheda) e conserva le bobine all’asciutto. La maggior parte dei problemi (bolle, fili, strati deboli) nasce qui.
Flessibile? Dritto all’estrusore
Con il Filaflex, usa un estrusore diretto quando puoi e un portabobina esterno: il filamento flessibile non deve passare da AMS, MMU o altri alimentatori multimateriale.
Piano pulito, primo strato lento
Un piano pulito e sgrassato basta per una buona adesione. Il profilo imposta già la temperatura del piano, la ventola e la velocità del primo strato per la tua stampante.
2. Scarica il tuo profilo
I valori esatti per stampante, ugello e diametro, messi a punto da Recreus. Senza tabelle né calcoli.
Come importare il profilo
Scegli il tuo slicer e segui i passi.
Schermate con l’interfaccia in inglese: nella tua lingua i menu sono nello stesso punto.
- Genera e scarica il tuo profilo qui sopra: stampante, ugello e diametro. Ricevi uno ZIP.
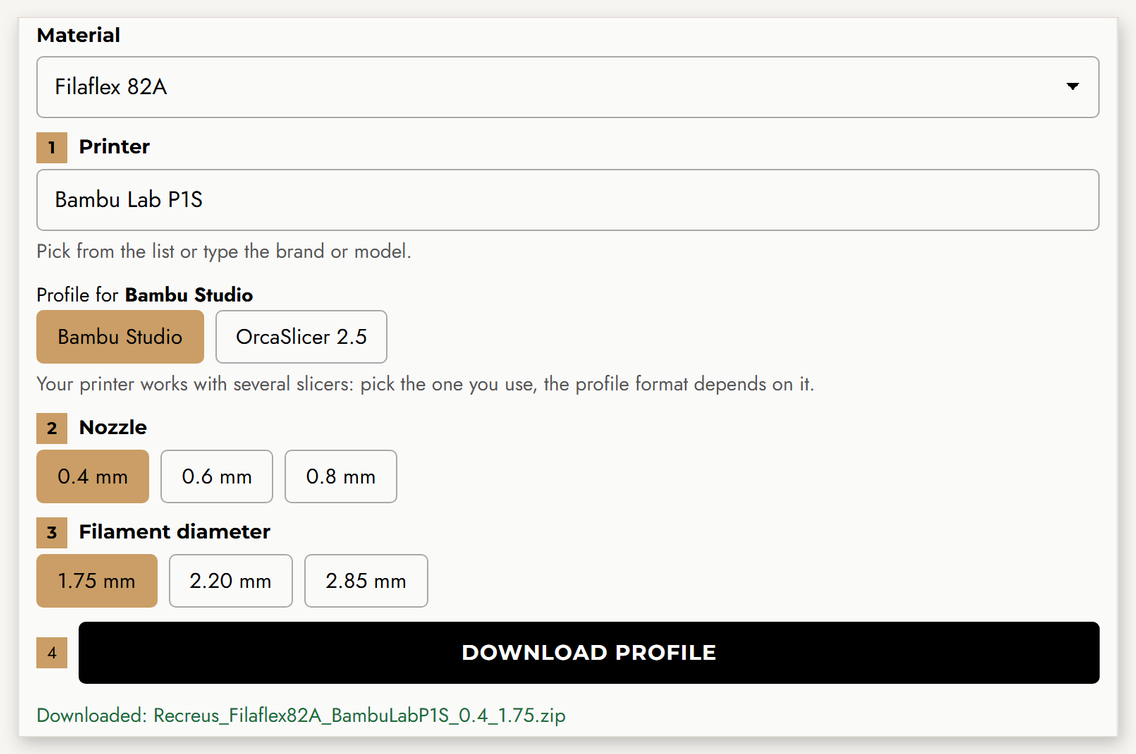
- Apri Bambu Studio e vai su File → Importa → Importa configurazioni… Seleziona lo ZIP scaricato (non serve estrarlo) e fai clic su Apri. Vedrai il messaggio «2 configs imported».
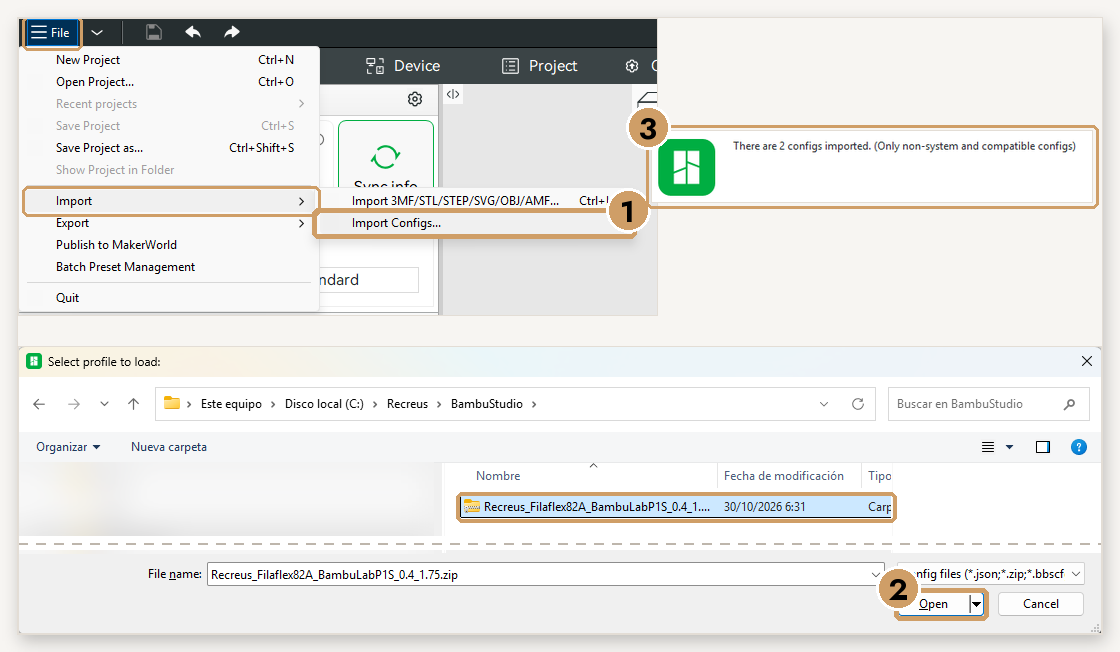
- Scegli la tua stampante e, in Filamento e Processo, i profili Recreus. Pronto per lo slicing!
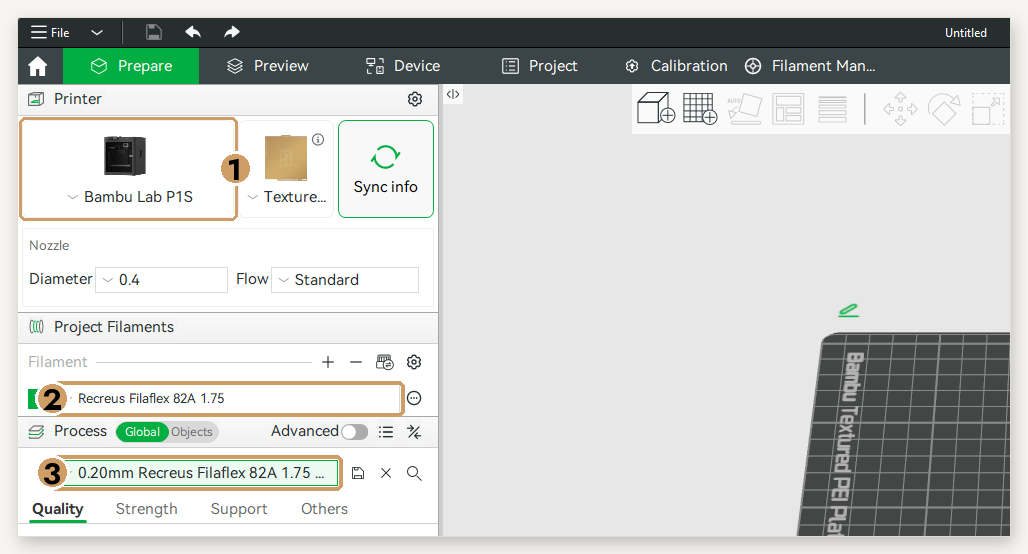
- Genera e scarica il tuo profilo qui sopra: stampante, ugello e diametro. Ricevi uno ZIP.
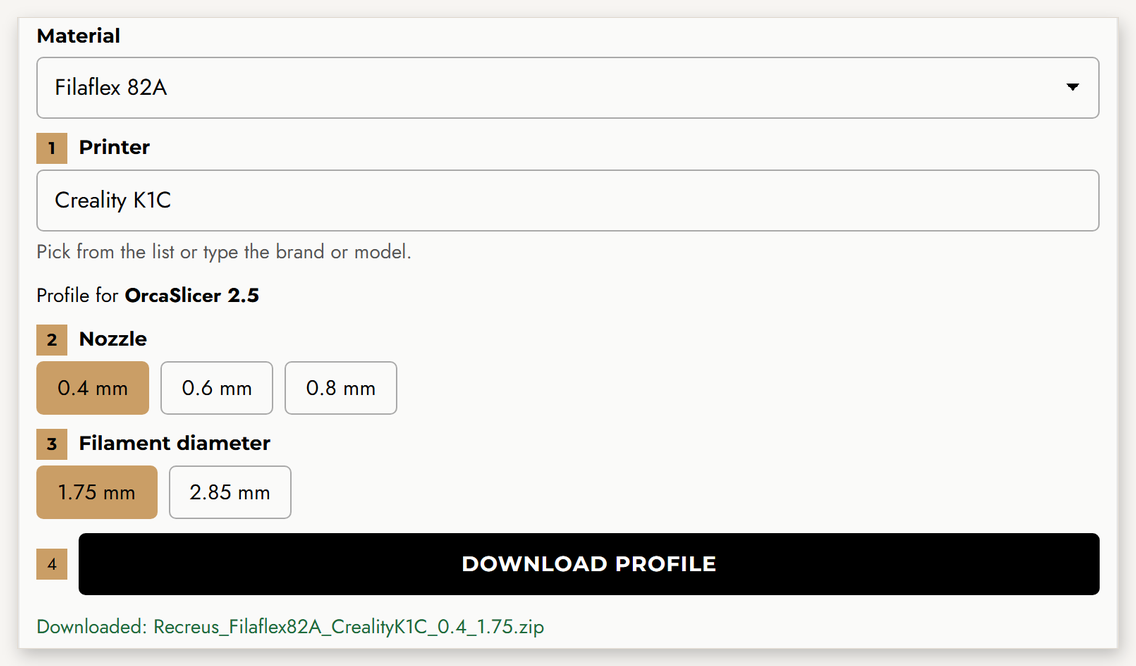
- Apri OrcaSlicer o Snapmaker Orca e vai su File → Importa → Importa configurazioni… (non «Importa archivio ZIP»). Seleziona lo ZIP scaricato e fai clic su Apri. Se la tua versione non lo accetta, estrailo e scegli i file .json.
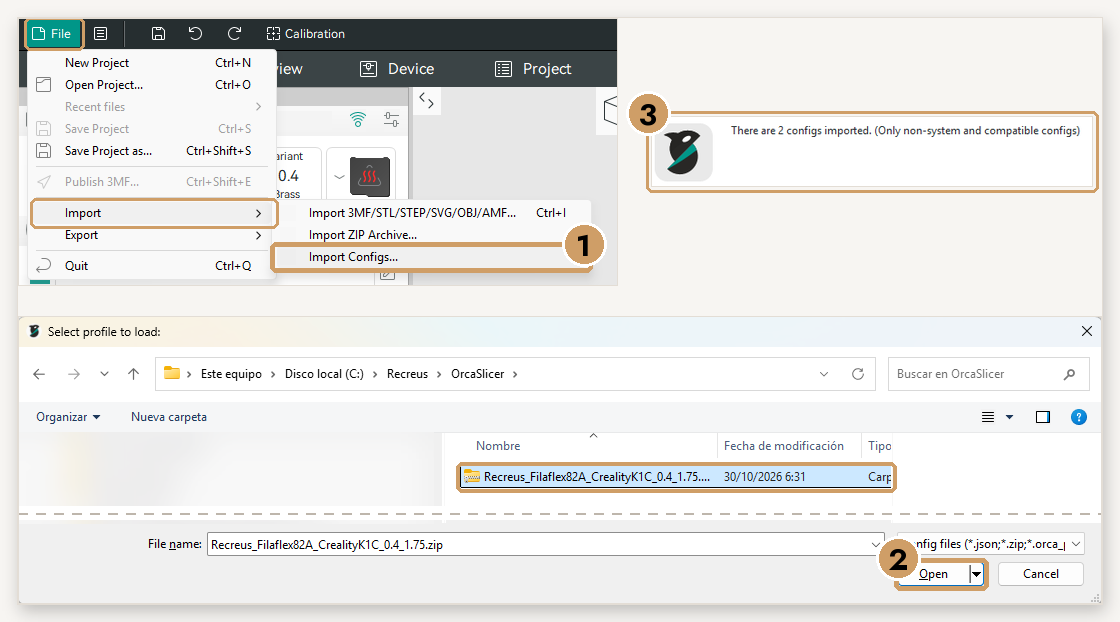
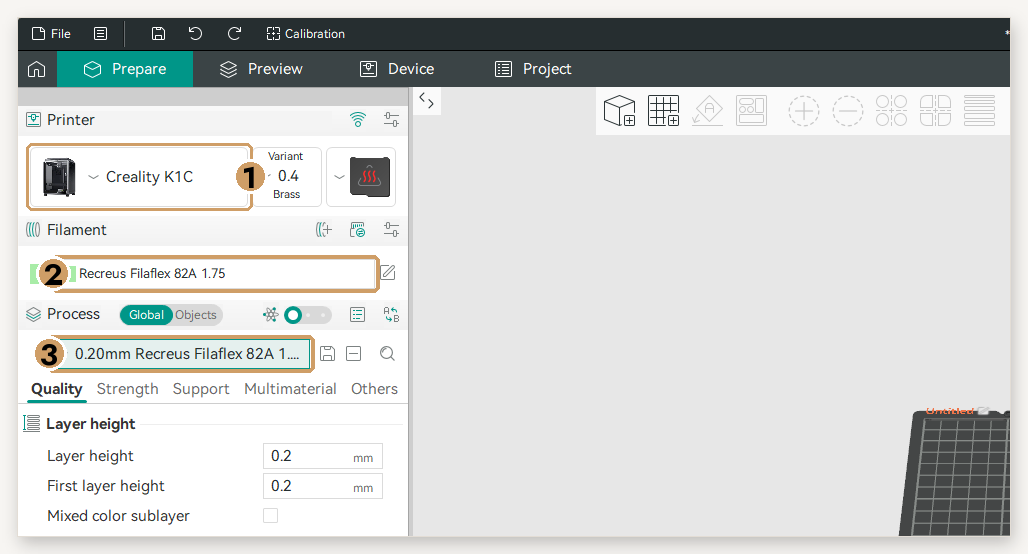
- Scegli la tua stampante e, in Filamento e Processo, i profili Recreus. Sulle stampanti con più testine (Snapmaker U1), assegna il filamento alla testina in cui è caricato.
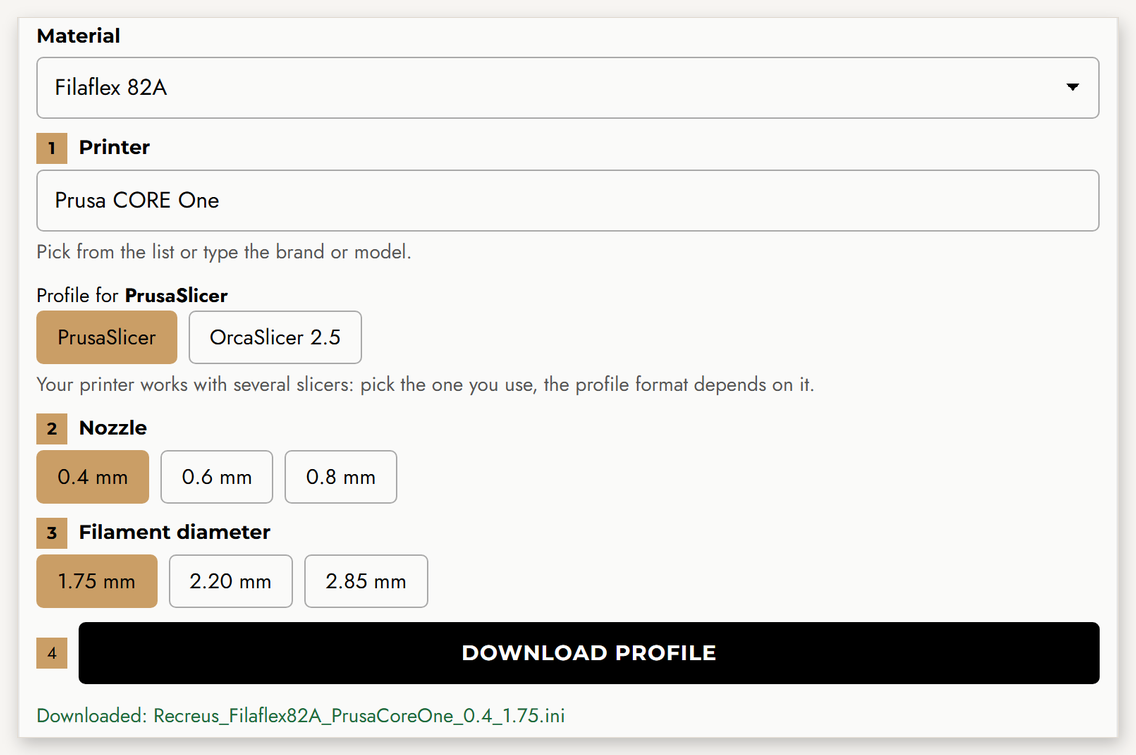
- Genera e scarica il tuo profilo qui sopra. Per PrusaSlicer ricevi un unico file .ini.
- Apri PrusaSlicer, vai su File → Importa → Importa Configurazione in Bundle… e scegli il file .ini. Vedrai il messaggio «2 presets successfully imported».
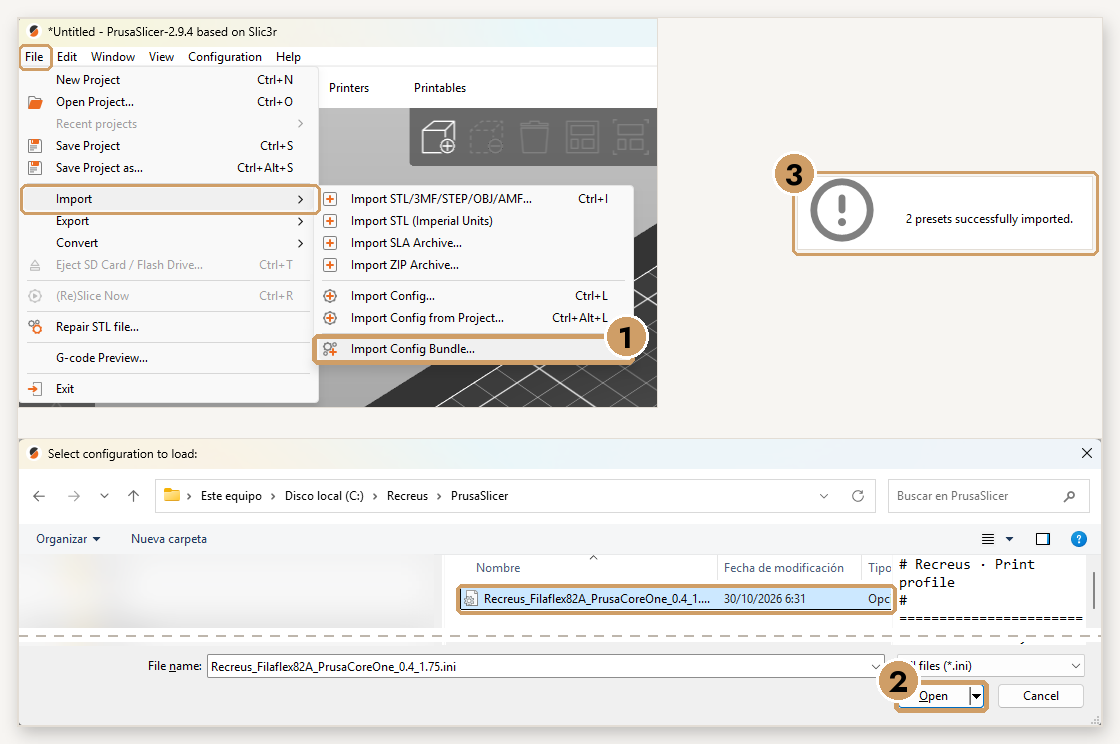
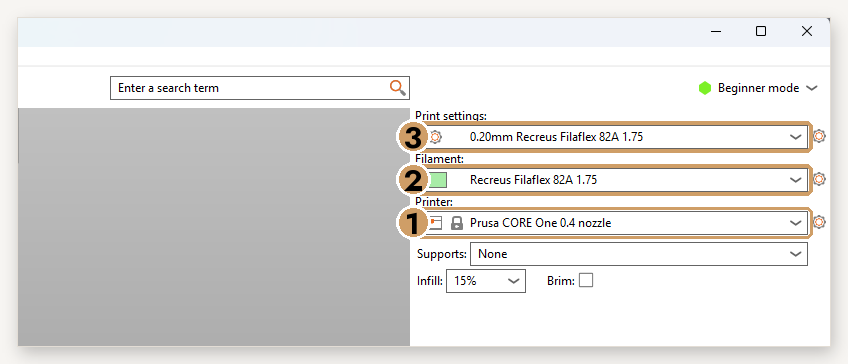
- In Stampante scegli la tua Prusa con l’ugello corretto e, in Filamento e Impostazioni Stampa, i profili Recreus.
3. Il tuo materiale
Ogni materiale ha la sua personalità. Scegli il tuo:
Filaflex 60A
Da sapere
- Molto morbido: serve un estrusore diretto con il percorso del filamento ben guidato. Sconsigliato su estrusori bowden.
- Stampa piano e con il filamento ben asciutto: i gradi morbidi sono i più sensibili all’umidità e alla velocità. Il profilo limita già il flusso.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
Filaflex 70A
Da sapere
- Molto morbido: serve un estrusore diretto con il percorso del filamento ben guidato. Sconsigliato su estrusori bowden.
- Stampa piano e con il filamento ben asciutto: i gradi morbidi sono i più sensibili all’umidità e alla velocità. Il profilo limita già il flusso.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
Filaflex 82A
Da sapere
- Equilibrio tra flessibilità e facilità di stampa: il tuttofare della gamma.
- Rende al meglio con estrusore diretto. Su bowden può funzionare più lentamente: il profilo limita il flusso automaticamente.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
Filaflex 95A
Da sapere
- Il Filaflex più facile da stampare e il più rigido della gamma.
- Funziona anche su estrusori bowden (con il flusso limitato dal profilo) e su diretti a velocità maggiore.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
Filaflex Foamy
Da sapere
- Contiene un agente espandente: al 100 % di flusso la linea si allarga di circa il 37,5 %. Il profilo riduce già il flusso per compensare.
- Più temperatura o meno flusso = più espansione: il pezzo diventa più leggero e più chiaro. Punta a un colore uniforme.
- Per alleggerire al massimo, riduci il flusso a passi del 5 % (fino al 60 %) e la velocità volumetrica del 10-15 %.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
Filaflex 95 Foamy
Da sapere
- Contiene un agente espandente: al 100 % di flusso la linea si allarga di circa il 37,5 %. Il profilo riduce già il flusso per compensare.
- Più temperatura o meno flusso = più espansione: il pezzo diventa più leggero e più chiaro. Punta a un colore uniforme.
- Per alleggerire al massimo, riduci il flusso a passi del 5 % (fino al 60 %) e la velocità volumetrica del 10-15 %.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
Filaflex Purifier
Da sapere
- Equilibrio tra flessibilità e facilità di stampa: il tuttofare della gamma.
- Rende al meglio con estrusore diretto. Su bowden può funzionare più lentamente: il profilo limita il flusso automaticamente.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
Filaflex SEBS
Da sapere
- Il SEBS è un elastomero termoplastico al tatto gommoso, con ottima adesione tra gli strati e stabilità termica.
- Richiede il piano caldo (circa 75 °C; lo imposta il profilo) e un ambiente senza correnti d’aria: usa una camera chiusa se ce l’hai.
- Controlla i primi strati per garantire l’adesione.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
Conductive Filaflex
Da sapere
- TPU elettricamente conduttivo. Tienilo particolarmente asciutto.
- La conduttività dipende dalla geometria, dall’orientamento degli strati e dai contatti: provala sul tuo progetto.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
Reciflex
Da sapere
- Si comporta praticamente come il Filaflex 95A: uno dei flessibili più facili da stampare.
- Funziona anche su estrusori bowden (con il flusso limitato dal profilo) e su diretti a velocità maggiore.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
PLA
Da sapere
- Facile da stampare, con ottima finitura e precisione dimensionale: ideale per prototipi, pezzi decorativi e uso generale.
- Ventola al massimo dal secondo strato. Si ammorbidisce con il calore (da circa 50 °C): non per pezzi al sole o in ambienti caldi.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
PLA Purifier
Da sapere
- PLA con proprietà antibatteriche e la stessa facilità di stampa del PLA standard.
- Pensato per pezzi a uso igienico: consulta scheda tecnica e certificati per ogni applicazione.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
PLA-LW
Da sapere
- Contiene un agente espandente che si attiva sopra i 235 °C: il materiale si espande e i pezzi pesano molto meno. Il profilo stampa al 70 % di flusso per compensare.
- Più temperatura (nell’intervallo) = più espansione: pezzi più leggeri e opachi. Ideale per pezzi leggeri come i modelli RC: poche pareti e poco riempimento.
- Mantieni retrazione e spostamenti veloci: il materiale espanso tende a colare.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
PET-G HF
Da sapere
- PETG ad alto flusso: il profilo consente fino a 16 mm³/s con ugello da 0,4 per stampe veloci e resistenti.
- Aderisce moltissimo al PEI liscio: usa un piano testurizzato o un distaccante (colla stick). Il Cool Plate è sconsigliato.
- Raffreddamento moderato (circa il 40 %) per mantenere l’adesione tra gli strati.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
PET-G CF
Da sapere
- PETG rinforzato con fibra di carbonio: più rigido e stabile, con finitura opaca.
- È abrasivo: usa un ugello in acciaio temprato (non in ottone).
- Poco raffreddamento e piano caldo per unire bene gli strati; una camera chiusa aiuta con i pezzi grandi.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
PP3D
Da sapere
- Polipropilene: leggero, resistente ai prodotti chimici e alla fatica. Ideale per cerniere flessibili e pezzi durevoli.
- Non aderisce ai piani normali: applica il PP3D Primer su vetro pulito (primo strato a 40 °C) e stacca il pezzo a piano caldo (circa 85 °C).
- Poco raffreddamento e niente correnti d’aria per evitare deformazioni.
Temperature, velocità, retrazione, piano e ventola dipendono da stampante e ugello: sono già regolati nel tuo profilo.
Scarica i valori esatti per la tua stampanteSchede tecniche e certificati
Da sapere
Perché i nostri profili usano la velocità volumetrica?
La velocità volumetrica (mm³/s) è quanta plastica esce al secondo, come l’acqua in un tubo. I flessibili hanno un limite di portata: oltre, slittano o sottoestrudono. I nostri profili fissano questo limite per ogni materiale, ugello e stampante, e il tuo slicer adatta da solo la velocità di ogni linea. Per questo non c’è un’unica tabella di velocità: quella giusta dipende da ugello e altezza dello strato.
Buone pratiche
- Tieni il filamento sempre asciutto e conservalo chiuso.
- Stampa più pezzi piccoli insieme: ogni strato ha più tempo per raffreddarsi.
- Se regoli, parti dal tuo profilo e cambia un parametro alla volta.
Problemi frequenti
| Problema | Soluzione |
|---|---|
| Estrusione irregolare o debole | Essicca il filamento · controlla la pressione dell’estrusore · riduci la velocità volumetrica del 10-20 % |
| Fili (stringing) | Essicca il filamento · aumenta la velocità di spostamento · regola la retrazione di ±0,5 mm |
| Scarsa adesione | Pulisci il piano · primo strato lento · colla stick sui piani lisci |
| Si inceppa o si avvolge nell’estrusore | Estrusore diretto e bobina esterna · verifica che il percorso del filamento non abbia spazi |
I profili sono un punto di partenza messo a punto da Recreus. A seconda della geometria del pezzo potresti dover regolare velocità, retrazione o raffreddamento.